



Aşınmaya Dayanıklı Çelik Döküm: Mangan ve Krom Alaşımları

Kırıcı çenesi, kova dişi, değirmen astarı veya beton pompasının aşınma plakası... Bu parçaların ortak kaderi, işlevlerini yerine getirirken yavaş yavaş tükenmeleridir. Aşınma parçalarında amaç aşınmayı sıfırlamak değil, parça ömrünü öngörülebilir ve ekonomik bir düzeye çekmektir. Bunun için de malzemenin, parçanın maruz kaldığı aşınma türüne göre seçilmesi gerekir. Özel çelik döküm parça tasarımında en sık başvurulan iki alaşım ailesi, östenitik manganlı çelikler ile krom-molibden alaşımlı martenzitik çeliklerdir. Bu yazıda her iki grubun nasıl çalıştığını, güçlü ve zayıf yönlerini ve hangi koşulda hangisinin tercih edilmesi gerektiğini ele alıyoruz.
Önce Aşınmanın Türünü Tanımlamak
Aynı sertlikteki iki malzeme, farklı aşınma koşullarında birbirinden çok farklı ömür verebilir. Bu yüzden özel çelik döküm parça için malzeme seçiminden önce aşınma mekanizmasını doğru tanımlamak gerekir:
- Darbeli aşınma: Büyük kaya parçaları veya ağır malzeme parçaya yüksek enerjiyle çarpar. Kırıcı çeneleri ve çekiçler tipik örneklerdir. Burada tokluk en az sertlik kadar önemlidir.
- Abrazif (sürtünmeli) aşınma: Kum, agrega veya ince taneli sert parçacıklar yüzeyi çizerek malzeme kaldırır. Kova tabanları, oluklar ve akış yolları bu türe maruz kalır. Yüksek sertlik belirleyicidir.
- Erozif aşınma: Akışkan içinde taşınan parçacıklar yüzeye belirli bir açıyla çarpar. Pompa gövdeleri ve boru dirsekleri bu grupta yer alır.
- Karma koşullar: Sahada çoğu parça bu mekanizmaların bir kombinasyonuna maruz kalır; baskın olanı belirlemek seçimin anahtarıdır.
Östenitik Manganlı Çelik (Hadfield Çeliği)
Yaklaşık yüzde 1-1,4 karbon ve yüzde 11-14 mangan içeren bu çelik, 19. yüzyılın sonunda geliştirilmiş olmasına rağmen hâlâ darbeli aşınma uygulamalarının vazgeçilmez malzemesidir. Avrupa'da EN 10349, ABD'de ASTM A128 standardı bu çelik ailesini tanımlar.
Nasıl çalışır?
Manganlı çeliğin sırrı, yüzeyinin darbe altında sertleşmesidir. Isıl işlem sonrası parça görece yumuşak ve çok tok bir östenitik yapıya sahiptir; tipik başlangıç sertliği 200-250 HB civarındadır. Yüzeye darbe geldikçe östenit plastik deformasyonla sertleşir ve yüzey sertliği kullanım sırasında yaklaşık 450-550 HB seviyelerine çıkabilir. Bu sırada iç kısım tok kalmaya devam eder. Sonuç olarak parça hem yüzeyde aşınmaya direnir hem de gövdede kırılmaya karşı dayanıklı kalır.
Dikkat edilmesi gerekenler
- Isıl işlem zorunludur: Döküm hâlinde tane sınırlarında karbürler bulunur ve parça gevrektir. Yüksek sıcaklıkta çözeltiye alma ve ardından suda hızlı soğutma ile karbürler çözülerek tok yapı elde edilir.
- Darbe yoksa sertleşme yoktur: Yalnızca kum veya ince malzemenin sürtünmesine maruz kalan yüzeylerde yeterli sertleşme oluşmaz ve manganlı çelik hızla aşınabilir.
- Talaşlı işleme zordur: Pekleşme eğilimi nedeniyle işleme özel takım ve parametre gerektirir; bu yüzden tasarımda işlenecek yüzeyler en aza indirilmelidir.
- Kaynakta ısı girdisi sınırlıdır: Aşırı ısınma yapıyı gevrekleştirebileceği için onarım ve dolgu kaynaklarında düşük ısı girdisi uygulanır.
- Manyetik değildir: Östenitik yapısı nedeniyle manyetik parçacık muayenesi uygulanamaz; penetrant tercih edilir.
Krom-Molibden Alaşımlı Martenzitik Çelikler
Orta karbon içeriğine sahip, krom ve molibdenle alaşımlandırılmış bu çelikler, su verme ve temperleme sonrasında martenzitik bir yapı kazanır. Isıl işlemden itibaren yüksek sertliğe sahiptirler; darbeyle sertleşme beklemezler. Uygulamaya ve ısıl işleme bağlı olarak sertlikleri tipik olarak 350-550 HB aralığında ayarlanabilir. Sertlik arttıkça tokluk azaldığı için hedef değer, darbe seviyesine göre belirlenir.
Bu grup, abrazif aşınmanın baskın olduğu, darbenin ise orta düzeyde kaldığı uygulamalarda manganlı çeliğe göre çoğu zaman daha uzun ömür verir. Değirmen astarları, kova tabanları, bazı çekiç tipleri ve aşınma plakaları tipik kullanım alanlarıdır. Krom ve molibdenin sertleşebilirliğe katkısı sayesinde kalın kesitlerde de homojen sertlik elde edilebilir. Isıl işlemin bu malzemelerdeki önemini su verme ve temperleme yazımızda detaylı olarak ele aldık.
Yüksek Kromlu Beyaz Dökme Demir Hakkında Bir Not
Aşınma parçası tartışmalarında sık anılan yüksek kromlu beyaz dökme demirler, teknik olarak çelik değil dökme demir ailesine aittir. ASTM A532 ve EN 12513 gibi standartlarla tanımlanan bu malzemeler, yapılarındaki sert krom karbürler sayesinde çok yüksek abrazif aşınma direnci sunar; ancak tokluklarının düşük olması nedeniyle ağır darbeli koşullarda kırılma riski taşırlar. Bu yüzden çoğunlukla ince taneli malzemenin sürtünmesine maruz, darbesi düşük uygulamalarda kullanılırlar.
Karşılaştırmalı Seçim Tablosu
| Özellik | Manganlı çelik | Cr-Mo martenzitik çelik | Yüksek kromlu beyaz dökme demir |
|---|---|---|---|
| Başlangıç sertliği | Düşük (tipik 200-250 HB) | Yüksek (tipik 350-550 HB) | Çok yüksek |
| Kullanımda sertleşme | Var, darbe ile | Yok | Yok |
| Tokluk | Çok yüksek | Orta-iyi | Düşük |
| En uygun aşınma türü | Ağır darbeli | Abrazif + orta darbe | Abrazif, düşük darbe |
| Talaşlı işlenebilirlik | Zor | Orta (sertliğe bağlı) | Çok zor |
| Tipik parçalar | Kırıcı çeneleri, konik kırıcı zırhları | Değirmen astarları, kova tabanları | Pompa iç parçaları, astarlar |
Özel Çelik Döküm Parça Tasarımında Aşınma Odaklı İpuçları
- Aşınma payını bilinçli tasarlayın: En çok aşınan bölgelerde kesiti artırmak, parça ömrünü malzeme değiştirmeden uzatabilir.
- Aşınma sınırını işaretleyin: Parçanın hangi kalınlığa inince değiştirilmesi gerektiğini gösteren işaretler, plansız duruşları önler.
- Ters çevrilebilir tasarımı değerlendirin: Simetrik parçalar, bir yüzü aşındığında çevrilerek ikinci kez kullanılabilir.
- Sahadan geri bildirim alın: Aşınmış parçaların profil ölçümü, bir sonraki tasarım ve malzeme kararı için en değerli veridir.
Bu malzemelerin sahadaki uygulamalarını maden ve kırıcı ekipmanları ile beton pompası aşınma parçaları yazılarımızda ayrıca inceledik.
Malzeme Denemesini Doğru Ölçmek
Özel çelik döküm parça için yeni bir aşınma malzemesine geçerken en sık yapılan hata, sonucu yalnızca "parça kaç gün dayandı" sorusuyla değerlendirmektir. Oysa aynı sürede işlenen malzeme miktarı, malzemenin sertliği ve tane boyutu, makinenin çalışma saati gibi değişkenler dönemden döneme farklılık gösterir. Daha güvenilir bir karşılaştırma için parça başına işlenen ton veya çalışma saati kaydedilmeli, parçaların başlangıç ve bitiş ağırlıkları ya da kritik bölgelerdeki kalınlıkları ölçülmelidir. Mümkünse iki farklı malzeme aynı makinede aynı dönemde, örneğin simetrik konumlarda, yan yana denenmelidir. Değerlendirmede birim fiyat yerine işlenen malzeme başına parça maliyeti ve değişim için harcanan duruş süresi esas alınmalıdır. Bu yaklaşım, daha pahalı ama daha uzun ömürlü bir alaşımın gerçekte daha ekonomik olup olmadığını açıkça gösterir.
Ahsen Döküm ile Aşınma Parçası Çözümleri
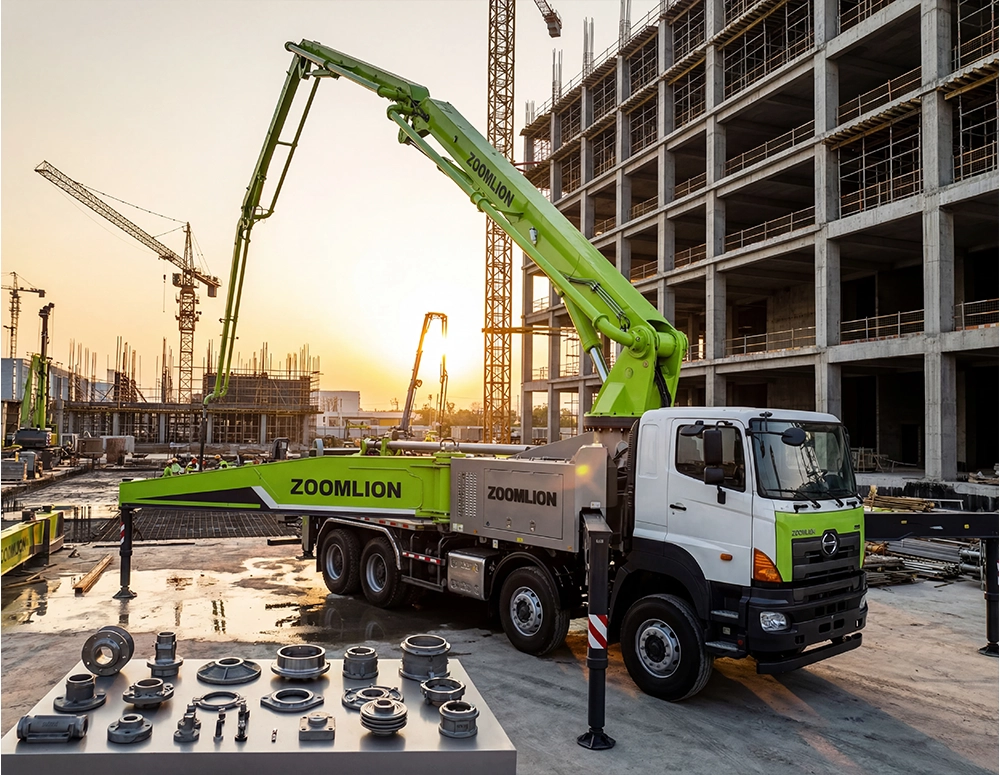
Ahsen Döküm, beton pompası ve iş makinesi sektörlerindeki deneyimiyle aşınma parçalarında malzeme seçiminin ne kadar belirleyici olduğunu yakından bilir. Parçanızın çalışma koşullarını ve mevcut ömrünü birlikte değerlendirerek teknik resme veya numuneye göre özel çelik döküm parça üretimini, üretim ağımız üzerinden baştan sona yönetiyoruz. Aşınma sorunlarınızı konuşmak ve teklif almak için teklif formumuzu kullanabilirsiniz.
Sıkça Sorulan Sorular
Manganlı çelik neden bazı uygulamalarda hızlı aşınır?
Manganlı çelik yüzeyinin sertleşmesi için yeterli darbe gerekir. Parça yalnızca kum veya ince taneli malzemenin sürtünmesine maruz kalıyorsa yüzey pekleşmez ve başlangıçtaki görece düşük sertlikle çalışır. Bu durumda abrazif aşınma baskın olur ve Cr-Mo martenzitik çelik gibi yüksek başlangıç sertliğine sahip malzemeler daha uzun ömür verir.
Aşınma parçasında en sert malzemeyi seçmek doğru mu?
Her zaman değil. Sertlik arttıkça malzemenin tokluğu genellikle azalır. Darbeli koşullarda çok sert bir malzeme aşınmadan önce çatlayabilir veya kırılabilir. Doğru seçim, baskın aşınma türüne ve darbe seviyesine göre sertlik ile tokluk arasında denge kurularak yapılır. Sahadan alınan aşınma verileri bu dengenin kurulmasında en güvenilir kaynaktır.
Manganlı çelik parçalara manyetik parçacık muayenesi yapılabilir mi?
Hayır. Östenitik manganlı çelik manyetik olmadığı için manyetik parçacık muayenesi uygulanamaz. Yüzey hatalarının tespiti için genellikle penetrant muayenesi kullanılır. İç hatalar için radyografik muayene tercih edilebilir; ultrasonik muayene ise iri taneli yapı nedeniyle sınırlı sonuç verebilir. Muayene yöntemi siparişte açıkça belirtilmelidir.
Yüksek kromlu dökme demir çelik döküm müdür?
Hayır. Yüksek kromlu beyaz dökme demir, yüksek karbon içeriği nedeniyle dökme demir ailesine aittir. Çok yüksek sertlik ve abrazif aşınma direnci sunar, ancak tokluğu düşüktür. Bu nedenle çeliklerin tercih edildiği ağır darbeli uygulamalar yerine düşük darbeli, sürtünmeli aşınma koşullarında kullanılır.
Teknik resim, çizim veya numunenizi gönderin; pik, sfero ve çelik döküm için size özel teklif hazırlayalım.