



Gri Dökme Demir Parçalarda Isıl İşlem ve Gerilim Giderme
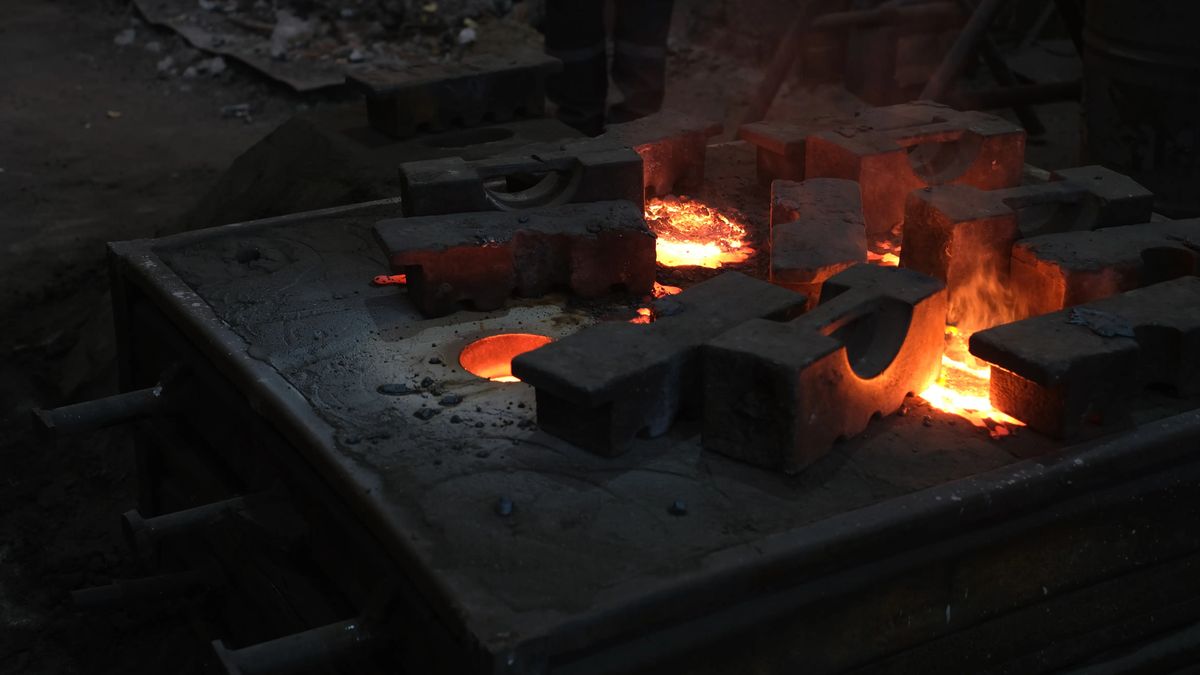
Döküm kalıbından çıkan bir parça, dışarıdan bakıldığında tamamlanmış görünse de iç yapısında henüz dengeye ulaşmamış kuvvetler taşır. Kalın ve ince kesitlerin farklı hızlarda soğuması, kalıp ve maçanın büzülmeyi kısıtlaması, parçanın içinde kalıcı gerilmeler bırakır. Bir gri dökme demir parça talaşlı işlemeye bu hâliyle alındığında, malzeme kaldırıldıkça gerilme dengesi bozulur ve parça birkaç gün ya da birkaç hafta içinde milimetrenin yüzde biri mertebesinde şekil değiştirebilir. Hassas kızaklar, rulman yuvaları ve sızdırmazlık yüzeyleri için bu küçük sapma bile montaj sorunu demektir. Bu yazıda gri dökme demire uygulanan ısıl işlemleri, özellikle gerilim giderme tavlamasını ve bu işlemleri siparişte nasıl tanımlamanız gerektiğini ele alıyoruz.
Gri Dökme Demir Parçada Kalıntı Gerilme Nereden Gelir?
Gri dökme demirde katılaşma sırasında lamel grafit çökelir ve bu grafit oluşumu hacimsel genleşme yaratarak çekinti eğilimini kısmen dengeler. Ancak asıl sorun katılaşmadan sonra, oda sıcaklığına iniş sırasında ortaya çıkar. Yaklaşık 600 °C'nin altında malzeme plastik olarak akmayı büyük ölçüde bırakır; bu sıcaklık bölgesinde farklı hızda soğuyan bölgeler birbirini çekip iter ve gerilme “donmuş” olarak içeride kalır.
Kalıntı gerilmeyi artıran başlıca etkenler şunlardır:
- Et kalınlığı farkları: İnce bir flanşın hızla soğuyup kalın bir göbeğin geç soğuması, en tipik gerilme kaynağıdır.
- Erken kalıptan çıkarma: Parça kalıptan yüksek sıcaklıkta alınıp hava akımında bırakılırsa yüzey ile çekirdek arasındaki sıcaklık farkı büyür.
- Kaba temizleme işlemleri: Yolluk ve besleyicilerin kırılması, taşlama ve yoğun kumlama yüzeye ek gerilme ekler.
- Kısıtlanmış büzülme: Sert maçalar ya da kutu tipi geometriler parçanın serbestçe çekmesine engel olur.
Bu gerilmeler çoğu zaman gözle görülmez; parça ölçü kontrolünden sorunsuz geçer. Problem, işleme sonrasında ya da parçanın kullanım sıcaklığına ulaştığı ilk devrelerde çarpılma olarak kendini gösterir.
Gerilim Giderme Tavlaması Nasıl Uygulanır?
Gerilim giderme, gri dökme demir parça siparişlerinde en sık istenen ısıl işlemdir ve amacı mikro yapıyı değiştirmeden iç gerilmeleri gevşetmektir. İşlem, malzemenin akma direncinin düştüğü ancak perlitin henüz bozulmadığı bir sıcaklık aralığında yapılır.
- Yavaş ısıtma: Parça fırına soğuk ya da düşük sıcaklıkta yüklenir ve kontrollü bir hızla ısıtılır. Karmaşık geometrilerde saatte yaklaşık 50–100 °C gibi sınırlı bir ısıtma hızı, yeni gerilme oluşmasını engeller.
- Tutma: Alaşımsız gri dökme demirde tutma sıcaklığı tipik olarak 500–600 °C aralığındadır; pek çok uygulamada 540–580 °C tercih edilir. Tutma süresi genellikle en kalın kesitin her 25 mm'si için yaklaşık bir saat olarak hesaplanır.
- Fırında yavaş soğutma: En kritik adım budur. Parça, yaklaşık 300 °C'nin altına inene kadar fırın içinde yavaş soğutulur; aksi hâlde giderilen gerilmenin yerine yenisi oluşur.
Doğru uygulandığında kalıntı gerilmenin büyük kısmı ortadan kalkar. Sıcaklık 600 °C'nin belirgin şekilde üzerine çıkarsa perlit ayrışmaya ve ferrit oluşmaya başlar; bu da sertlik ile çekme dayanımında istenmeyen bir düşüşe yol açar. Krom, molibden veya nikel içeren alaşımlı gri dökümlerde perlit daha kararlı olduğu için tutma sıcaklığı biraz daha yukarı çekilebilir.
Kaba işlemeden sonra mı, önce mi?
Yüksek hassasiyet isteyen tezgâh gövdelerinde yaygın yöntem, parçanın önce kaba işlenmesi, ardından gerilim giderilmesi ve son olarak finiş işlemeye alınmasıdır. Kaba işleme gerilmeli yüzey katmanını kaldırır, ısıl işlem kalan dengesizliği gevşetir ve son işleme artık kararlı bir parça üzerinde yapılır. Daha az kritik parçalarda ham dökümün doğrudan tavlanması yeterlidir. Talaşlı imalat sırasında gerilmenin nasıl davrandığını pik döküm parçalarda işlenebilirlik yazımızda ayrıca inceledik.
Gri Dökme Demire Uygulanan Diğer Isıl İşlemler
Gerilim giderme dışında, amaca göre farklı ısıl işlemler de uygulanabilir. Her birinin mikro yapıya ve dolayısıyla mekanik özelliklere etkisi farklıdır:
| Isıl işlem | Tipik sıcaklık aralığı | Amaç | Mekanik özelliklere etkisi |
|---|---|---|---|
| Gerilim giderme | 500–600 °C | Kalıntı gerilmeyi azaltmak, boyutsal kararlılık | Sertlik ve dayanımda önemli değişim olmaz |
| Ferritleştirme (düşük sıcaklık tavlaması) | 700–760 °C | İşlenebilirliği artırmak | Sertlik ve dayanım düşer, perlit ferrite dönüşür |
| Tam tavlama / karbür giderme | 790–900 °C | İnce kesitlerdeki sert karbürleri (beyazlaşmayı) çözmek | İşlenebilirlik belirgin iyileşir, dayanım azalır |
| Normalizasyon | 870–950 °C, havada soğutma | Homojen perlitik yapı elde etmek | Sertlik ve aşınma direnci artar |
| Yüzey sertleştirme (indüksiyon/alev) | Yüzeyde östenitleme + hızlı soğutma | Kızak ve yatak yüzeylerinde aşınma direnci | Yüzey sertliği tipik olarak 45–55 HRC düzeyine çıkabilir |
Tablodaki aralıklar genel yol göstericidir; kesin parametreler kimyasal bileşime, et kalınlığına ve hedef sertliğe göre belirlenmelidir. Yüzey sertleştirmenin başarılı olması için taban yapının ağırlıklı olarak perlitik olması gerekir; ferritik bir gri dökümde bu işlem beklenen sertliği vermez.
Isıl İşlem Sonrasında Neler Kontrol Edilmeli?
Isıl işlemin gerçekten amacına ulaştığını görmek için birkaç basit ama etkili kontrol yapılır. En yaygını Brinell sertlik ölçümüdür: gerilim giderme sonrası sertlikte büyük bir düşüş görülüyorsa sıcaklık fazla yüksek tutulmuş olabilir. Ferritleştirme veya normalizasyon gibi yapıyı değiştiren işlemlerde metalografik inceleme, perlit oranını doğrudan gösterir. Hassas parçalarda ise işleme sonrası belirli bir bekleme süresinin ardından tekrar ölçü alınarak boyutsal kararlılık doğrulanabilir. Sertlik ve dayanım ölçümlerinin nasıl yapıldığını gri döküm parçalarda sertlik ve çekme dayanımı testleri başlıklı yazıda ayrıntılı bulabilirsiniz.
Fırın kayıtları da en az ölçümler kadar değerlidir. Isıtma hızı, tutma sıcaklığı, süre ve soğutma eğrisini gösteren bir kayıt, özellikle seri siparişlerde partiler arası tutarlılığın kanıtıdır.
Siparişte Isıl İşlemi Doğru Tanımlamak
Teknik resimde yalnızca “gerilimi giderilecek” notu bulunması çoğu zaman yetersizdir. Tedarikçiyle yanlış anlaşılmaları önlemek için şu bilgileri açıkça belirtmek faydalıdır:
- Malzeme sınıfı (ör. EN-GJL-250) ve varsa hedef sertlik aralığı,
- İşlemin türü ve hangi aşamada yapılacağı (ham döküm ya da kaba işleme sonrası),
- Kritik ise tutma sıcaklığı aralığı ve maksimum soğutma hızı,
- Talep edilen kayıt veya rapor (fırın grafiği, sertlik raporu),
- Yüzey sertleştirme varsa bölge, derinlik ve sertlik değerleri.
Her gri dökme demir parçanın ısıl işleme ihtiyacı yoktur. Basit geometrili, düşük hassasiyetli ve kalıpta yavaş soğutulmuş parçalarda ek işlem maliyet yaratıp katma değer sağlamayabilir. Karar, parçanın işlevine, işleme hassasiyetine ve geometrisine göre verilmelidir. Titreşim sönümleme ve rijitlik beklenen makine gövdelerinde ise gerilim giderme neredeyse standart bir adımdır; bu parçaların neden gri dökümden üretildiğini pik dökümün titreşim sönümleme özelliği yazımızda anlattık.
Ahsen Döküm ile Isıl İşlemi Planlanmış Gri Döküm Parçalar
Konya Karatay merkezli olarak, anlaşmalı tesislerimizden oluşan üretim ağımız üzerinden gri, sfero ve çelik döküm parçaları teknik resme, numuneye veya ölçüye göre, ihtiyaç duyduğunuz adette üretiyor; süreci model takibinden kalite kontrole kadar baştan sona yönetiyoruz. Her gri dökme demir parça için kullanım koşulunu ve işleme hassasiyetini birlikte değerlendirerek ısıl işlem gerekip gerekmediğini, gerekiyorsa hangi aşamada yapılması gerektiğini sipariş öncesinde netleştiriyoruz. Sıfır hata ilkesiyle çalışırken amacımız, çarpılma nedeniyle geri dönen parça yaşamamanızdır. Teknik resminizi ve beklentilerinizi ürün teklif formu üzerinden iletebilir, sorularınız için +90 332 235 50 49 numaralı hattan ekibimize ulaşabilirsiniz.
Sıkça Sorulan Sorular
Gri dökme demirde gerilim giderme sertliği düşürür mü?
Doğru sıcaklıkta, yani tipik olarak 500–600 °C aralığında yapılan gerilim giderme, perlitik yapıyı bozmadığı için sertlikte kayda değer bir düşüş yaratmaz. Sıcaklık 600 °C'nin belirgin şekilde üzerine çıkarsa perlit ayrışmaya başlar, ferrit oranı artar ve hem sertlik hem de çekme dayanımı azalır. Bu yüzden fırın sıcaklık kontrolü önemlidir.
Gerilim giderme işlemi ne kadar sürer?
Toplam süre parçanın ağırlığına ve en kalın kesitine bağlıdır. Tutma süresi genellikle her 25 mm kesit için yaklaşık bir saat alınır; buna kontrollü ısıtma ve fırında yavaş soğutma eklenir. Orta büyüklükte bir makine gövdesi için tüm çevrim çoğu zaman bir iş gününü bulur, büyük parçalarda daha uzun sürebilir.
Titreşimle gerilim giderme ısıl işlemin yerini tutar mı?
Titreşimle gerilim giderme bazı kaynaklı ve dökme yapılarda kalıntı gerilmeyi azaltmak için kullanılır ve fırın gerektirmediği için pratik bir yöntemdir. Ancak etkinliği parçanın geometrisine ve uygulama koşullarına göre değişir. Yüksek boyutsal kararlılık istenen gri döküm parçalarda fırında gerilim giderme hâlâ en öngörülebilir ve belgelenebilir yöntem kabul edilir.
Hangi gri döküm parçalar için ısıl işlem gerekmez?
Basit geometrili, et kalınlığı dengeli, dar toleranslı işleme gerektirmeyen parçalarda ısıl işlem çoğu zaman gereksizdir. Kapaklar, ağırlıklar ve bazı destek parçaları buna örnektir. Parça kalıpta yeterince yavaş soğutulmuşsa kalıntı gerilme düşük kalır. Karar, parçanın işlevi ve işleme hassasiyeti birlikte değerlendirilerek verilmelidir.
Teknik resim, çizim veya numunenizi gönderin; pik, sfero ve çelik döküm için size özel teklif hazırlayalım.

