



Pik Döküm Nedir? Özellikleri, Üretimi ve Kullanım Alanları
Makine gövdesinden pompa kapağına, fren kampanasından redüktör kutusuna kadar sanayide her gün karşılaştığımız pek çok parça aynı malzemeden üretilir: pik döküm. Türkiye'de "pik" adıyla anılan bu malzeme, teknik literatürde lamel grafitli dökme demir ya da gri dökme demir olarak geçer ve Avrupa'da EN 1561 standardıyla tanımlanır. Düşük maliyeti, kolay dökülebilmesi, iyi işlenebilirliği ve titreşimi sönümleme yeteneği sayesinde yüz yılı aşkın süredir makine imalatının temel malzemelerinden biri olmaya devam ediyor. Bu yazıda malzemenin ne olduğunu, hangi özellikleri nedeniyle tercih edildiğini, nasıl üretildiğini ve hangi uygulamalarda doğru seçim olduğunu satın alma ve mühendislik bakış açısıyla ele alıyoruz.
Pik Döküm Nedir?
Pik döküm, tipik olarak %2,5–4 karbon ve %1–3 silisyum içeren demir-karbon alaşımının kum kalıplara dökülerek şekillendirilmesiyle elde edilen parçalardır. Alaşımdaki karbonun büyük bölümü katılaşma sırasında pul (lamel) şeklinde grafit olarak ayrışır. Kırılan bir pik parçanın yüzeyinin gri renkte görünmesinin nedeni bu grafit pullarıdır; "gri döküm" adı da buradan gelir.
"Pik" kelimesi aslında yüksek fırından çıkan ham demiri (İngilizcede pig iron) ifade eder. Dökümhane jargonunda ise zamanla bu ham demirin yeniden ergitilmesiyle üretilen gri dökme demir parçaların genel adı hâline gelmiştir. Dolayısıyla bir tedarikçiyle "pik" konuştuğunuzda, büyük olasılıkla EN-GJL sınıflarından birinden söz ediyorsunuz demektir.
Mikroyapı neden bu kadar önemli?
Malzemenin karakterini belirleyen şey grafitin şeklidir. Pul grafitler metal matris içinde küçük çentikler gibi davranır: çekme gerilmesi altında gerilme yığılmasına yol açtıkları için süneklik düşüktür, kopma uzaması tipik olarak %1'in altında kalır. Buna karşılık aynı pullar titreşim enerjisini emer, talaşı kırar ve ısıyı iyi iletir. Matris yapısı ise (perlitik, ferritik ya da karışık) dayanımı ve sertliği belirler; yüksek sınıflarda ağırlıklı olarak perlitik matris hedeflenir.
Pik Dökümün Temel Özellikleri
- Yüksek basma dayanımı: Basma dayanımı, çekme dayanımının tipik olarak 3–4 katıdır. Bu nedenle basma yükü taşıyan gövde ve tabanlarda idealdir.
- Titreşim sönümleme: Grafit pulları titreşimi ısıya dönüştürerek dağıtır; takım tezgâhı gövdelerinin hâlâ büyük oranda bu malzemeden üretilmesinin başlıca sebebi budur.
- İyi dökülebilirlik: Ötektik bileşime yakın olduğu için ergime sıcaklığı çeliğe göre belirgin biçimde düşüktür ve akışkanlığı yüksektir; ince kesitli, karmaşık geometriler kolayca doldurulur.
- Kolay talaşlı işlenebilirlik: Kısa, kırılgan talaş oluşur; kesici takım ömrü uzundur ve çoğu işlem kuru yapılabilir.
- Isı iletkenliği: Fren diski, kampana ve silindir kafası gibi ısı yüküne maruz parçalarda avantaj sağlar.
- Düşük maliyet: Hurda çelik ve pik demir gibi ekonomik hammaddelerle üretilir; alaşım elementi ihtiyacı sınırlıdır.
Sınırlamaları da bilmek gerekir. Gri dökme demir darbeye ve çekme yüküne karşı hassastır, kaynak kabiliyeti zayıftır ve belirgin plastik şekil değiştirme göstermeden kırılır. Darbe veya yorulma yükünün baskın olduğu parçalarda genellikle sfero ya da çelik döküm tercih edilir. Bu iki malzeme arasındaki ayrıntılı karşılaştırmayı pik ile sfero döküm arasındaki farklar yazımızda bulabilirsiniz.
Standartlar ve Malzeme Sınıfları
Günümüzde gri dökme demir sınıfları EN 1561'e göre belirtilir. Eski DIN 1691 kodları (GG15, GG20 vb.) sahada hâlâ yaygın kullanıldığı için teknik resimlerde her ikisini de görmek mümkündür. Aşağıdaki tablo en sık karşılaşılan sınıfları özetler; çekme dayanımı aralıkları 30 mm çaplı, ayrı dökülmüş deney çubuklarına göredir.
| EN 1561 | Eski DIN | Çekme dayanımı (MPa) | Tipik kullanım |
|---|---|---|---|
| EN-GJL-150 | GG15 | 150–250 | Kapaklar, karşı ağırlıklar, düşük yüklü gövdeler |
| EN-GJL-200 | GG20 | 200–300 | Genel makine parçaları, kasnaklar |
| EN-GJL-250 | GG25 | 250–350 | Pompa ve redüktör gövdeleri, fren parçaları |
| EN-GJL-300 | GG30 | 300–400 | Yüksek yüklü tezgâh gövdeleri, silindir blokları |
Parçanın gerçek dayanımı et kalınlığına bağlıdır: kalın kesitler daha yavaş soğuduğu için aynı sınıfta daha düşük dayanım gösterebilir. Sınıflar arasındaki farkları GG15, GG20, GG25 ve GG30 karşılaştırması başlıklı yazımızda ayrıntılı olarak inceledik.
Üretim Süreci Kısaca
Bir pik parçanın dökümhanedeki yolculuğu temelde beş adımdan oluşur:
- Model ve maça hazırlığı: Parça geometrisine çekme payları ve kalıp çıkma açıları eklenerek ahşap, metal veya reçine modele aktarılır. İç boşluklar için kum maçalar üretilir.
- Kalıplama: Model, bentonit bağlı yaş kum veya kimyasal bağlı kum içinde kalıplanır. Seri parçalarda otomatik kalıplama hatları, büyük ve az adetli parçalarda el kalıplama kullanılır.
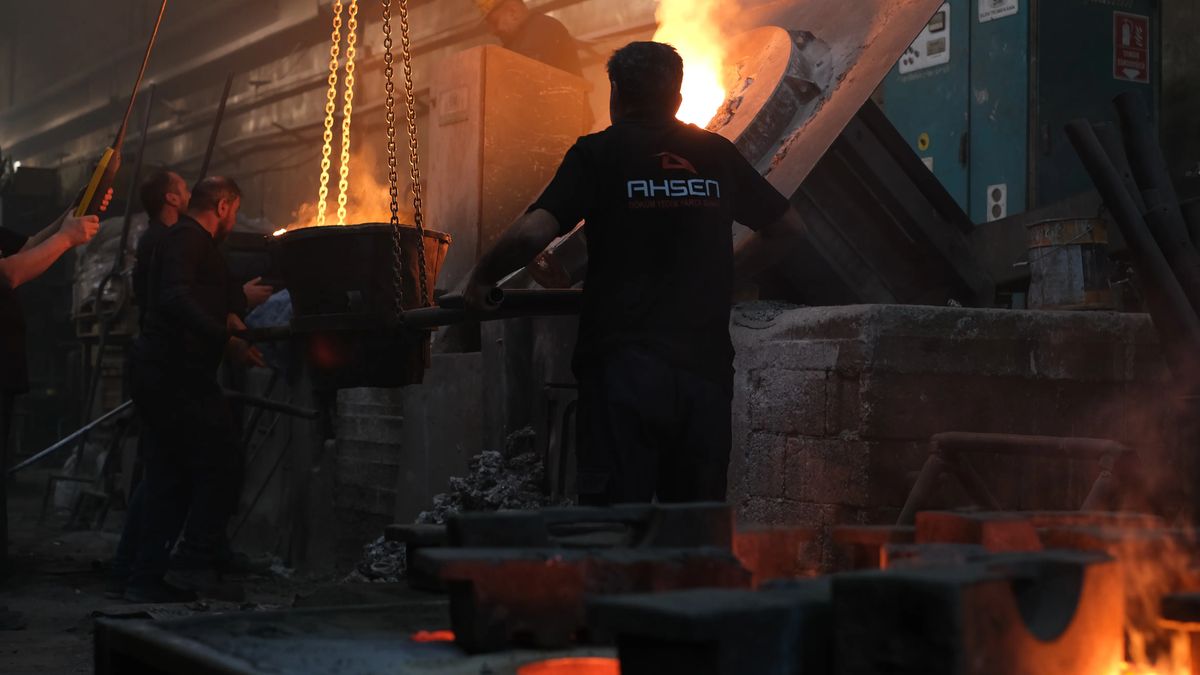
- Ergitme ve alaşım ayarı: Hurda çelik, pik demir ve geri dönüş malzemesi indüksiyon ya da kupol ocağında ergitilir. Karbon ve silisyum ayarlanır, döküm öncesi aşılama ile grafit oluşumu kontrol altına alınır.
- Döküm ve soğuma: Sıvı metal, tipik olarak 1350–1450 °C aralığında yolluk sistemi üzerinden kalıba doldurulur ve parça kalıp içinde kontrollü soğumaya bırakılır.
- Temizleme ve kontrol: Kalıp bozulur, yolluk ve besleyiciler kesilir, parça kumlama ile temizlenir. Ardından boyut, sertlik ve gerektiğinde kimyasal analiz kontrolleri yapılır.
Her aşamanın ayrıntısını modelden sevkiyata pik döküm imalatı rehberimizde anlattık.
Kullanım Alanları
Pik döküm; basma yükü, titreşim, ısı ve kayma aşınmasının bir arada görüldüğü ancak ani darbenin sınırlı kaldığı uygulamalarda öne çıkar. Başlıca örnekler şunlardır:
- Takım tezgâhı gövdeleri, kızaklar ve tablalar
- Pompa, vana ve kompresör gövdeleri
- Redüktör ve dişli kutuları, yatak gövdeleri
- Otomotiv ve ağır vasıtalar için fren diskleri ve kampanalar
- Tarım makinelerinde karşı ağırlıklar, kasnaklar ve kapaklar
- Beton pompası ve iş makinelerinde darbe almayan gövde ve kapak parçaları
- Rögar kapakları, ızgaralar ve altyapı ürünleri
Malzemeyi Seçerken Sorulması Gereken Sorular
Doğru seçim, parçanın çalışma koşullarını net tanımlamakla başlar. Parça ağırlıklı olarak basma mı yoksa çekme mi taşıyor? Darbe veya ani yük söz konusu mu? Sızdırmazlık gerektiren bir basınç gövdesi mi? Talaşlı işlenecek yüzeyler hangileri? Bu soruların yanıtları, sınıf seçimini ve teknik resimdeki notları doğrudan belirler.
Satın alma tarafında ise malzeme sınıfının EN 1561'e göre açıkça yazılması, kritik ölçülerin ve işleme paylarının belirtilmesi, talep edilen belgelerin (kimyasal analiz, sertlik raporu, boyut ölçüm raporu) sipariş öncesinde kararlaştırılması sürprizleri önler. Yıllık adet ve parti büyüklüğü de model tipini ve kalıplama yöntemini etkilediği için teklif aşamasında paylaşılmalıdır.
Ahsen Döküm ile Pik Döküm Parça Tedariki
Konya Karatay'daki 10.000 m²'yi aşan üretim tesisimiz ve sektörün öncü dökümhaneleriyle kurduğumuz iş birliklerine dayanan üretim ağımız sayesinde pik (gri), sfero ve çelik döküm parçaları; teknik resme, çizime, numuneye veya ölçüye göre, ihtiyaç duyduğunuz adette tedarik ediyoruz. Model takibi, üretim planlaması ve parça kontrolleri ekibimizin sorumluluğundadır. 150'yi aşkın uzman çalışanımız ve 5000'den fazla parça çeşidinde edindiğimiz deneyimle, uygun fiyatı zamanında teslimat ve sıfır hata prensibiyle birleştirmeyi hedefliyoruz.
Elinizde bir teknik resim veya numune varsa ürün teklif formu üzerinden bize iletebilir, sorularınız için +90 332 235 50 49 numaralı telefondan ya da info@ahsendokum.com adresinden ekibimize ulaşabilirsiniz.
Sıkça Sorulan Sorular
Pik döküm ile gri döküm aynı şey midir?
Evet, pratikte aynı malzemeyi ifade eder. Sahada kullanılan "pik döküm" adı, teknik literatürde lamel grafitli dökme demir veya gri dökme demir olarak geçer ve EN 1561 standardında EN-GJL kodlarıyla tanımlanır. Kırık yüzeyin gri görünmesi, yapıdaki pul şeklindeki grafitlerden kaynaklanır; bu nedenle iki isim birbirinin yerine kullanılır.
Pik döküm parçalar kaynak yapılabilir mi?
Sınırlı ölçüde yapılabilir ancak önerilmez. Yüksek karbon içeriği nedeniyle kaynak bölgesinde sert ve kırılgan yapılar ile çatlaklar oluşabilir. Zorunlu durumlarda ön ısıtma, nikel esaslı elektrotlar ve kontrollü yavaş soğutma uygulanır. Kaynak gerektiren bir tasarımda sfero ya da çelik döküm tercih etmek genellikle daha güvenli bir çözümdür.
Pik döküm paslanır mı?
Evet, gri dökme demir nemli ortamda yüzeyden oksitlenir; ancak kesit kalınlığı sayesinde korozyon çoğu uygulamada yapısal bir sorun oluşturmaz. Yine de dış ortamda çalışacak parçalar kumlama sonrası astar ve son kat boya ile korunur, talaşlı işlenmiş yüzeylere ise sevkiyat öncesi pas önleyici yağ uygulanır.
Pik dökümün yoğunluğu ve ağırlığı nasıl hesaplanır?
Gri dökme demirin yoğunluğu tipik olarak 7,0–7,3 g/cm³ aralığındadır; çeliğe göre biraz daha hafiftir. Parça ağırlığı, 3D modelden elde edilen hacmin bu yoğunlukla çarpılmasıyla yaklaşık olarak bulunur. Teklif hesaplarında kullanılan brüt ağırlık ise yolluk ve besleyicileri de içerdiği için net parça ağırlığından yüksektir.
Teknik resim, çizim veya numunenizi gönderin; pik, sfero ve çelik döküm için size özel teklif hazırlayalım.