



Çelik Döküm İmalatı: Ergitmeden Isıl İşleme
Bir çelik döküm parçanın teknik resimden sevkiyata uzanan yolculuğu, dışarıdan bakıldığında basit görünür: Kalıp yapılır, çelik ergitilir, dökülür ve parça çıkarılır. Oysa her aşamada verilen küçük kararlar, parçanın iç sağlamlığını, mekanik özelliklerini ve ölçü doğruluğunu doğrudan belirler. Çelik döküm imalatı, dökme demire kıyasla daha yüksek sıcaklıklar, daha fazla katılaşma çekmesi ve gazlara karşı daha yüksek hassasiyet nedeniyle daha sıkı bir proses kontrolü gerektirir. Bu yazıda süreci aşama aşama ele alıyor, her adımda nelerin kaliteyi etkilediğini satın alma ve mühendislik bakış açısıyla açıklıyoruz.
1. Model ve Maça Hazırlığı
Çelik döküm imalatı, parçanın geometrisini kuma aktaracak modelin hazırlanmasıyla başlar. Model, teknik resimdeki ölçülerden doğrudan üretilmez; çeliğin katılaşma ve soğuma sırasında çekeceği pay hesaba katılarak büyütülür. Çelik için bu çekme payı tipik olarak yüzde 1,5-2,5 aralığındadır ve parçanın geometrisine göre değişir; gri dökme demirde ise yaklaşık yüzde 1 civarındadır. Talaşlı işlenecek yüzeylere ayrıca işleme payı eklenir ve modelin kalıptan sıyrılabilmesi için çıkma açıları verilir.
Parçadaki iç boşluklar maçalarla oluşturulur. Çelik dökümde maçalar, yüksek döküm sıcaklığına dayanacak ve katılaşan metalin çekmesine engel olmayacak şekilde tasarlanmalıdır. Aşırı sert bir maça, soğuyan çeliğin serbestçe çekmesini engelleyerek sıcak yırtılmalara yol açabilir.
2. Yolluk ve Besleyici Sisteminin Tasarımı
Çelik katılaşırken hacmi belirgin şekilde azalır. Bu hacim kaybı dışarıdan beslenmezse parçanın en son katılaşan bölgelerinde çekinti boşlukları oluşur. Besleyiciler, bu bölgelere sıvı metal sağlayan rezervuarlardır ve parçadan daha geç katılaşacak şekilde boyutlandırılır. Çelikte besleyicilerin toplam ağırlığı, çoğu zaman parçanın kendisiyle kıyaslanabilir düzeydedir; bu nedenle döküm verimi dökme demire göre belirgin şekilde düşüktür.
Yolluk sistemi ise sıvı metalin kalıba türbülanssız ve kontrollü bir hızla girmesini sağlar. Türbülans, oksit ve kum kalıntılarının parçaya taşınmasına neden olur. Besleyici ve yolluk tasarımının temel ilkelerini, sfero döküm örneğiyle besleyici ve yolluk tasarımı yazımızda anlattık; ilkeler çelik için de geçerlidir, ancak çelikte besleme ihtiyacı daha büyüktür.
3. Kalıplama
Çelik döküm imalatında yaygın olarak reçine bağlayıcılı (kimyasal bağlı) kum kalıplar kullanılır. Bu kalıplar yüksek dayanım ve iyi ölçü kararlılığı sağlar. Çok yüksek sıcaklıkla temas eden yüzeylere, kumun metale yapışmasını ve yüzey penetrasyonunu önlemek için refrakter kaplama (boya) uygulanır. Kalıbın ve maçaların nemsiz olması kritik önemdedir; nem, sıvı çelikle temas ettiğinde gaz oluşturarak boşluklara neden olur.
4. Ergitme ve Kimyasal Bileşimin Ayarlanması
Çelik genellikle indüksiyon ocaklarında veya elektrik ark ocaklarında ergitilir. Şarj malzemesi; seçilmiş çelik hurdası, alaşım elementleri ve gerekirse karbon ayarlayıcılardan oluşur. Ergitme sırasında ocaktan alınan numune spektrometre ile analiz edilir ve bileşim, hedef malzeme kalitesine göre ferroalyaj ilaveleriyle düzeltilir.
Deoksidasyon
Sıvı çelik yüksek sıcaklıkta oksijeni kolayca çözer. Katılaşma sırasında bu oksijen karbonla tepkimeye girerek gaz boşlukları oluşturabilir. Bu nedenle döküm öncesinde alüminyum, silisyum veya kalsiyum içeren deoksidanlarla oksijen bağlanır. Deoksidasyonun miktarı ve zamanlaması, hem gaz boşluklarını hem de parçadaki inklüzyon (metal dışı kalıntı) yapısını etkiler.
5. Döküm
Çeliğin ergime aralığı dökme demirden oldukça yüksektir ve döküm sıcaklığı tipik olarak 1550-1650 °C aralığında, parçanın et kalınlığına ve kalitesine göre belirlenir. Çok düşük sıcaklık, kalıbın tam dolmamasına ve soğuk birleşmelere; çok yüksek sıcaklık ise kum yanmasına, gaz çözünürlüğünün artmasına ve daha kaba bir yapıya yol açar. Pota, döküm öncesinde ön ısıtılır ve cüruf yüzeyden temizlenir. Döküm hızı ve süresi, yolluk tasarımıyla uyumlu şekilde sabit tutulur. Aynı ergitmeden mekanik test için test blokları da dökülür.
6. Katılaşma, Soğuma ve Kalıp Bozma
Parça, kalıp içinde kontrollü şekilde soğumaya bırakılır. Kalıptan çok erken çıkarmak, parçada iç gerilmelere ve çarpılmalara neden olabilir. Özellikle et kalınlığı farklılıkları büyük olan parçalarda sabırlı bir soğuma, çatlak riskini azaltır. Soğumanın ardından kalıp bozulur, maçalar temizlenir ve parça kumdan arındırılır.
7. Besleyici Kesme ve Temizleme
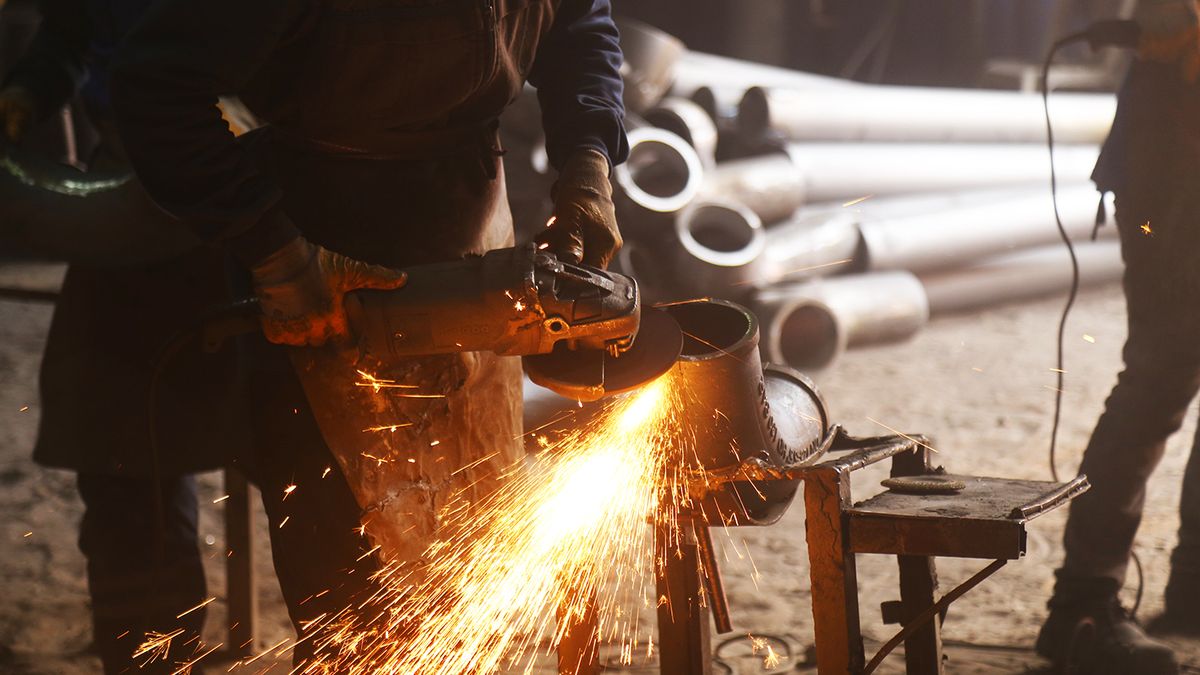
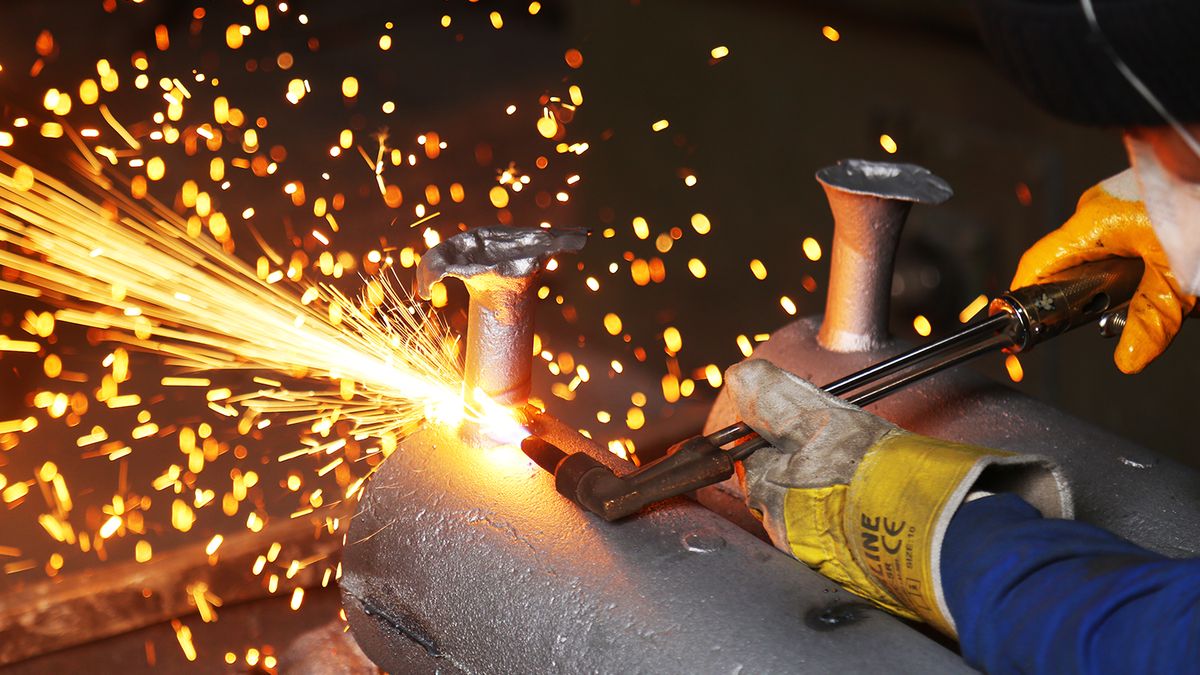
Çelikte besleyiciler büyük ve toktur; dökme demirde olduğu gibi darbeyle kırılarak ayrılamaz. Bu nedenle genellikle oksijen kesme, plazma veya disk ile kesilir. Kesme sonrası kalan izler taşlama ile düzeltilir, yüzey kumlama ile temizlenir. Bu aşamada ısı girdisi yüksek olduğundan, özellikle yüksek karbonlu veya alaşımlı kalitelerde kesme işleminin ısıl işlemle doğru sıralanması önemlidir.
8. Muayene ve Kaynak Onarımı
Temizlenen parça görsel muayeneden geçer; gerekiyorsa manyetik parçacık veya penetrant ile yüzey hataları, ultrasonik veya radyografik muayene ile iç hatalar aranır. Kabul sınırlarını aşan yüzey hataları taşlanarak açılır ve onaylı prosedürle kaynakla doldurulabilir. Bu uygulamanın kuralları ve sınırları için çelik döküm parçalarda kaynak onarımı yazımıza bakabilirsiniz.
9. Isıl İşlem
Döküldüğü hâliyle çelik, kaba taneli ve heterojen bir iç yapıya sahiptir; bu yapı tokluğu düşürür. Normalizasyon, tavlama veya su verme ve temperleme gibi ısıl işlemlerle tane yapısı inceltilir ve istenen dayanım-tokluk dengesi elde edilir. Kaynak onarımı yapılan parçalarda ısıl işlemin onarım sonrasına planlanması, kaynak bölgesindeki gerilmeleri de giderir. Isıl işlem türleri ve uygulama aralıkları, çelik dökümde ısıl işlem başlıklı yazımızda ayrıntılı olarak yer alıyor.
10. Son Kontroller, İşleme ve Sevkiyat
Isıl işlem sonrası sertlik ölçümü yapılır, test blokları üzerinde çekme ve gerekiyorsa darbe testleri gerçekleştirilir. Talaşlı işlenecek parçalar işleme alınır, ardından ölçü kontrolü yapılır. Son olarak parçalar korozyona karşı korunur, etiketlenir ve belgeleriyle birlikte sevk edilir.
Çelik döküm imalatında yeni bir parçanın ilk üretim partisi özel bir önem taşır. İlk numunede tüm ölçülerin raporlanması, gerekirse bir parçanın kesilerek iç yapısının incelenmesi ve elde edilen bulguların model, besleme veya ısıl işlem parametrelerine geri beslenmesi, seri üretimin sorunsuz ilerlemesini sağlar. Onaylanan parametreler kayıt altına alınarak sonraki siparişlerde aynı şekilde uygulanır; böylece partiler arasında tutarlılık korunur.
Çelik Döküm İmalatında Süreç Özeti
| Aşama | Kritik kontrol noktası | Olası hata |
|---|---|---|
| Model | Çekme ve işleme payları | Ölçü dışı parça |
| Besleme tasarımı | Besleyici boyutu ve konumu | Çekinti boşluğu |
| Kalıplama | Kum nemi, kaplama | Gaz boşluğu, kum yapışması |
| Ergitme | Kimyasal analiz, deoksidasyon | Bileşim sapması, gaz boşluğu |
| Döküm | Sıcaklık ve hız | Soğuk birleşme, inklüzyon |
| Soğuma | Kalıptan çıkarma zamanı | Sıcak yırtılma, çarpılma |
| Isıl işlem | Sıcaklık, süre, soğutma | Düşük tokluk, yetersiz sertlik |
Ahsen Döküm ile Çelik Döküm Üretimi
Ahsen Döküm, anlaşmalı tesislerden oluşan üretim ağıyla çelik döküm parçaların modelden sevkiyata kadar tüm aşamalarını takip eder ve yönetir. Teknik resim, numune veya ölçü bilgisiyle gelen talepleri, doğru malzeme ve ısıl işlem planıyla sonuçlandırmayı hedefliyoruz. Parçanızın imalat sürecini birlikte planlamak için teklif formumuzu doldurabilirsiniz.
Sıkça Sorulan Sorular
Çelik döküm neden dökme demirden daha büyük besleyici gerektirir?
Çelik katılaşma sırasında dökme demire göre daha fazla hacim kaybeder. Gri ve sfero dökümde grafit oluşumu bu çekmeyi kısmen dengelerken çelikte böyle bir telafi mekanizması yoktur. Bu hacim kaybını karşılamak için daha büyük ve daha fazla sayıda besleyici kullanılır, bu da döküm verimini düşürür.
Çelik dökümde deoksidasyon yapılmazsa ne olur?
Sıvı çelikte çözünmüş oksijen, katılaşma sırasında karbonla tepkimeye girerek gaz oluşturur. Bu gaz parçada gözenek ve boşluklar bırakır, mekanik özellikleri ve sızdırmazlığı olumsuz etkiler. Alüminyum veya silisyum gibi deoksidanlar oksijeni bağlayarak bu riski azaltır. Deoksidasyon miktarı da dikkatle ayarlanmalıdır; aşırı kullanım inklüzyonlara yol açabilir.
Çelik döküm parça ısıl işlemsiz kullanılabilir mi?
Bazı düşük karbonlu ve kritik olmayan parçalarda mümkündür; ancak çoğu durumda önerilmez. Döküm hâlindeki çelik kaba taneli ve heterojen bir yapıya sahiptir, bu da tokluğu düşürür. Normalizasyon veya tavlama bu yapıyı düzeltir ve standartlarda belirtilen mekanik değerlere ulaşılmasını sağlar. Isıl işlem durumu teknik resimde veya siparişte açıkça belirtilmelidir.
Çelik dökümde besleyiciler nasıl ayrılır?
Çelik besleyiciler tok ve kalın kesitli olduğu için darbeyle kırılamaz. Genellikle oksijen kesme, plazma veya kesme diskiyle ayrılır, ardından kalan izler taşlanır. Yüksek karbonlu ve alaşımlı kalitelerde kesme sırasında oluşan ısı çatlak riskine yol açabileceğinden işlem sıralaması dikkatle planlanır. Kesim sonrası kalan izler de muayene edilerek kontrol altına alınır.
Teknik resim, çizim veya numunenizi gönderin; pik, sfero ve çelik döküm için size özel teklif hazırlayalım.