



Pik Döküm İmalatı Aşama Aşama: Modelden Sevkiyata
Satın alma ekibinin gözünden bakıldığında süreç basit görünür: teknik resim gönderilir, teklif gelir, birkaç hafta sonra parçalar teslim alınır. Oysa bu iki uç arasında, her biri parçanın kalitesini ve maliyetini doğrudan etkileyen bir dizi mühendislik kararı ve üretim adımı bulunur. Pik döküm imalatı sürecini adım adım bilmek; teslim sürelerini doğru planlamanızı, tedarikçinizle aynı dili konuşmanızı ve olası bir kalite sorununda kök nedeni hızla bulmanızı sağlar. Aşağıda bir gri dökme demir parçanın teknik resimden sevkiyata kadar izlediği yolu, her aşamanın kontrol noktalarıyla birlikte özetliyoruz.
1. Teknik Resim İncelemesi ve Döküm Planı
Her şey resmin döküm gözüyle okunmasıyla başlar. Mühendislik ekibi parçanın kalıp içinde nasıl konumlanacağını, kalıp ayırma yüzeyinin nereden geçeceğini, maça gerekip gerekmediğini ve hangi yüzeylerin talaşlı işleneceğini belirler. Bu aşamada şu kararlar verilir:
- Malzeme sınıfı (örneğin EN-GJL-250) ve kritik kesitlerde beklenen dayanım
- İşleme payları ve ISO 8062-3'e göre döküm tolerans sınıfı
- Yolluk sistemi ve besleyicilerin yeri, boyutu ve sayısı
- Bir kalıba kaç parça yerleştirileceği
Karmaşık veya kalın-ince kesit geçişi fazla olan parçalarda katılaşma simülasyonu ile çekinti riski önceden değerlendirilebilir. Bu aşamada yapılan tasarım önerileri, sonraki tüm adımların verimini belirler.
2. Model İmalatı
Model, parçanın kum içinde boşluğunu oluşturan şablondur. Gerçek parçadan biraz büyük yapılır; çünkü metal katılaşıp soğurken çeker. Gri dökme demirde bu çekme payı tipik olarak %0,8–1 civarındadır. Modelin dikey yüzeylerine, kalıptan zarar vermeden çıkabilmesi için genellikle 1–3° arasında çıkma açısı verilir.
Model malzemesi adet beklentisine göre seçilir: az adetli işlerde ahşap, orta adetlerde reçine (poliüretan) ve yüksek adetli seri üretimde alüminyum veya çelik modeller tercih edilir. Model yapımının ayrıntılarına döküm modeli ve maça hazırlığı yazımızda değindik.
3. Maça Üretimi
Pompa gövdesindeki akış kanalları veya redüktör kutusundaki iç boşluklar gibi modelle oluşturulamayan hacimler maça ile elde edilir. Maçalar reçine bağlı kumdan; soğuk kutu, CO₂ veya kabuk (shell) yöntemiyle üretilir. Maçanın mukavemeti, gaz çıkışı ve döküm sonrası kolay dağılabilmesi aynı anda sağlanmalıdır. Yetersiz havalandırılan bir maça, parçada gaz boşluğu olarak geri döner.
4. Kalıplama
Model, derece adı verilen çerçeveler içinde kumla sıkıştırılarak kalıp oluşturulur. Seri üretimde bentonit bağlı yaş kum ve otomatik kalıplama hatları, büyük parçalarda ise kimyasal bağlı (kendiliğinden sertleşen) kum ve el kalıplama kullanılır. Kalıbın sertliği, kumun nemi ve geçirgenliği düzenli olarak ölçülmesi gereken parametrelerdir. Yöntemin ayrıntıları için kum kalıp yöntemi yazımıza göz atabilirsiniz.
5. Ergitme ve Kimyasal Bileşim Kontrolü
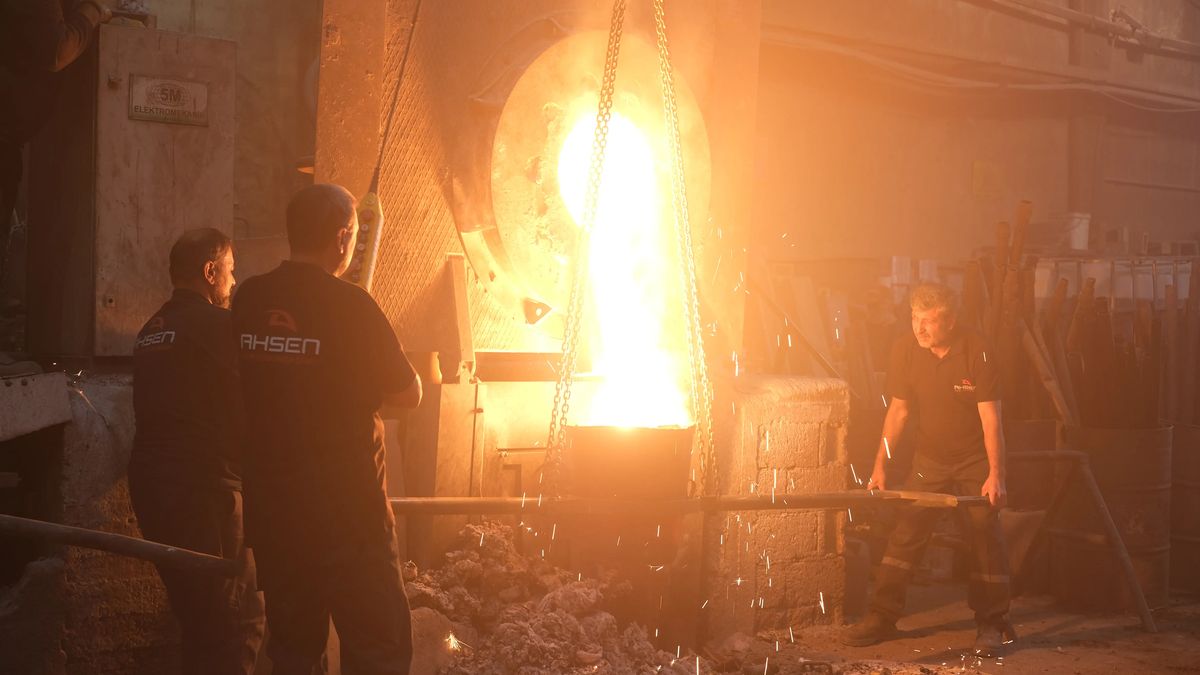
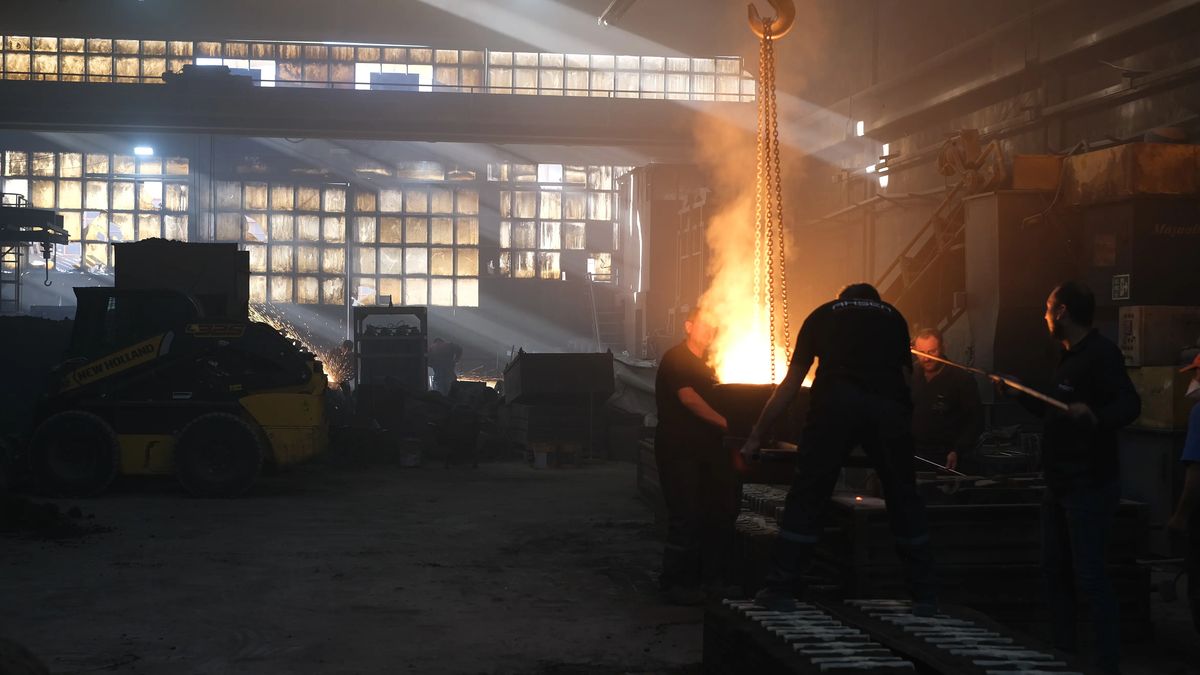
Şarj; hurda çelik, pik demir, geri dönüş malzemesi (yolluk ve besleyiciler) ve alaşım katkılarından oluşur. Ergitme genellikle indüksiyon ocaklarında, bazı tesislerde ise kupol ocaklarında yapılır. Sıvı metalden alınan numune spektrometre ile analiz edilerek karbon, silisyum, mangan, fosfor ve kükürt değerleri hedef aralığa getirilir.
Pik döküm imalatında en kritik parametrelerden biri karbon eşdeğeridir (CE = C + (Si + P) / 3). Bu değer, grafit oluşum eğilimini ve dolayısıyla dayanım ile sertliği belirler. Hedef değer, parçanın et kalınlığına ve istenen sınıfa göre ayarlanır.
6. Aşılama ve Döküm
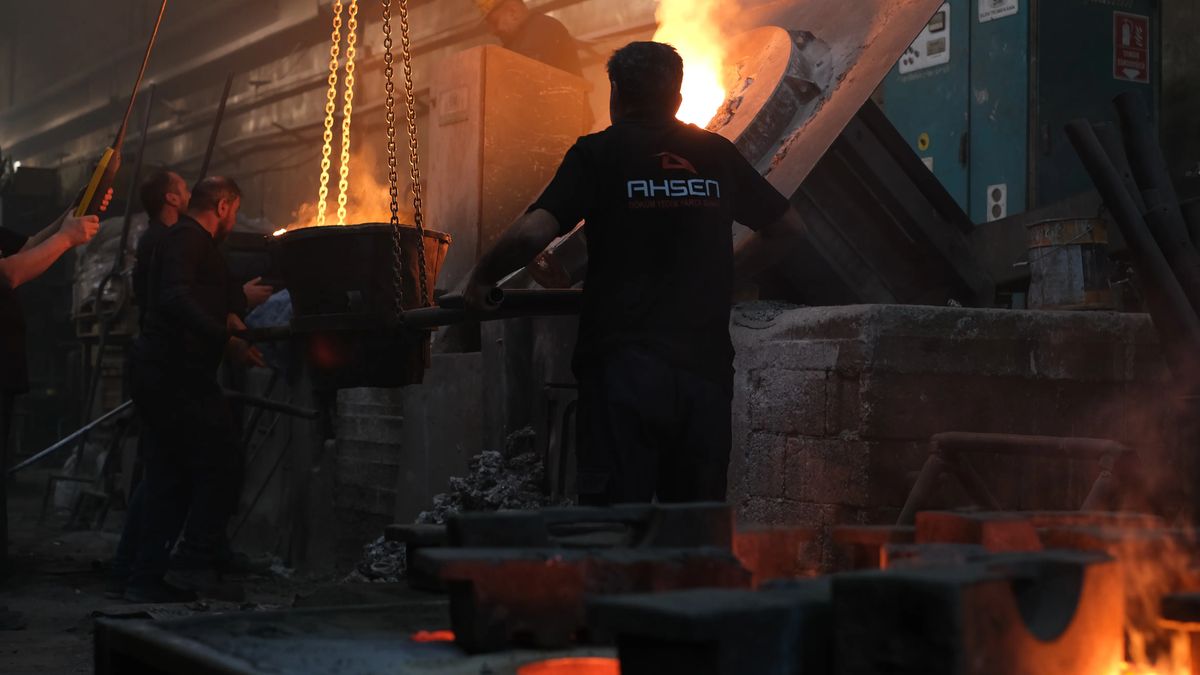
Sıvı metal potaya alınırken veya kalıba akarken ferrosilisyum esaslı aşılayıcılar eklenir. Aşılama, grafitin düzgün pul yapısında çekirdeklenmesini sağlar; ince kesitlerde ve köşelerde sert, işlenemez beyaz demir (karbür) oluşumunu önler. Döküm sıcaklığı tipik olarak 1350–1450 °C aralığındadır ve parçanın et kalınlığı ile boyutuna göre belirlenir. Döküm hızı, kalıbın türbülans oluşmadan ve soğuk birleşme olmadan dolmasına imkân verecek şekilde ayarlanır.
7. Soğuma ve Kalıp Bozma
Parça, kalıp içinde belirli bir süre soğumaya bırakılır. Kalıptan erken çıkarılan parçalarda iç gerilme ve çarpılma riski artar. Soğuma tamamlandığında kalıp titreşimli ızgaralarda bozulur, kum geri kazanım sistemine gönderilir ve parça temizleme bölümüne alınır.
8. Temizleme ve Çapak Alma
Yolluk ve besleyiciler kırılarak veya kesilerek ayrılır. Parça yüzeyindeki yapışmış kum, bilyeli kumlama veya tambur ile temizlenir. Kalıp ayırma çizgisindeki çapaklar ve besleyici kalıntıları taşlanır. Bu adım, parçanın hem görünümünü hem de sonraki işleme operasyonlarındaki takım ömrünü doğrudan etkiler.
9. Isıl İşlem (Gerektiğinde)
Hassas işlenecek büyük gövdelerde, işleme sonrası ölçü değişimini önlemek için gerilim giderme tavı uygulanabilir. Bu işlem tipik olarak 500–600 °C aralığında, yavaş ısıtma ve yavaş soğutma ile yapılır. Her parça için gerekli değildir; ihtiyaç teknik resimde veya siparişte belirtilmelidir.
10. Kalite Kontrol
Görsel muayene, boyut ölçümü, Brinell sertlik testi ve gerektiğinde ayrı dökülmüş çubuklardan çekme deneyi yapılır. İlk numunelerde tam ölçü raporu hazırlanır; seri üretimde ise örnekleme planına göre kontrol sürdürülür.
11. Yüzey Koruma, Ambalaj ve Sevkiyat
Parçalar talebe göre astar boya ile korunur veya işlenmiş yüzeyleri pas önleyici yağla kaplanır. Ambalaj; parçanın ağırlığına, taşıma mesafesine ve istiflenme şekline göre palet, kasa veya sandık olarak seçilir. Bu son adımın önemini ambalajlama ve sevkiyat yazımızda anlattık.
Aşamalar ve Kontrol Noktaları Özeti
| Aşama | Temel çıktı | Kritik kontrol noktası |
|---|---|---|
| Döküm planı | Kalıplama ve besleme tasarımı | Çekinti riski, işleme payları |
| Model ve maça | Model seti, maça kutuları | Ölçü doğruluğu, çıkma açıları |
| Kalıplama | Hazır kalıp | Kum nemi, sıkıştırma, geçirgenlik |
| Ergitme | Hedef bileşimde sıvı metal | Spektral analiz, karbon eşdeğeri |
| Döküm | Dolmuş kalıp | Sıcaklık, aşılama, döküm süresi |
| Temizleme | Çapaksız ham parça | Yüzey temizliği, kalıntı kontrolü |
| Kalite kontrol | Onaylı parça ve rapor | Ölçü, sertlik, görsel kusurlar |
Pik Döküm İmalatı Sürecini Bilmek Satın Alma Kararlarını Nasıl Etkiler?
İlk siparişte teslim süresinin uzun, sonraki siparişlerde kısa olmasının nedeni model ve döküm planının yalnızca bir kez hazırlanmasıdır. Benzer şekilde, teknik resimde yapılan küçük bir değişiklik modelin revizyonunu gerektirebilir ve hem maliyet hem süre doğurur. Bu nedenle tasarım değişikliklerini mümkün olduğunca numune onayından önce tamamlamak ve dökümhaneyle erken iletişim kurmak en verimli yoldur.
Süreç bilgisi, teklif karşılaştırmasında da işe yarar. İki tedarikçi arasındaki fiyat farkı; model malzemesi, kalıplama yöntemi, uygulanan kontroller veya ısıl işlem gibi kalemlerden kaynaklanıyor olabilir. Pik döküm imalatının hangi adımında ne yapıldığını bilen bir satın almacı, düşük görünen teklifin hangi kontrolden feragat ettiğini sorgulayabilir ve elmayla armudu karşılaştırmaktan kaçınır. Aynı bilgi, kalite sorunlarında da hızlı teşhis sağlar: gaz boşluğu çoğunlukla maça veya kalıp havalandırmasına, kenar sertliği aşılamaya, ölçü kaçıklığı ise model veya kalıp kaymasına işaret eder.
Ahsen Döküm ile Uçtan Uca Yönetilen Üretim
Ahsen Döküm, pik döküm imalatı sürecini teknik resim incelemesinden sevkiyata kadar tek elden yönetir. Konya Karatay'daki merkezimiz ve sektörün önde gelen dökümhaneleriyle kurduğumuz iş birliklerinden oluşan üretim ağımız sayesinde model takibi, üretim planlaması ve kalite kontrolü koordine ediyor; pik, sfero ve çelik döküm parçaları istenilen adette teslim ediyoruz.
Parçanızın hangi aşamalardan geçeceğini birlikte planlamak için teklif formu aracılığıyla teknik resminizi iletebilirsiniz.
Sıkça Sorulan Sorular
Pik döküm parçanın üretimi toplamda ne kadar sürer?
Yeni model gerektiren bir parçada model imalatı, numune dökümü ve onay dahil süreç tipik olarak birkaç haftadan bir-iki aya kadar uzayabilir. Model hazırsa ve parça daha önce onaylanmışsa, seri siparişler kapasite durumuna bağlı olarak çok daha kısa sürede teslim edilir. Kesin süre parçanın karmaşıklığına ve adede göre belirlenir.
Döküm öncesinde katılaşma simülasyonu her parça için gerekli mi?
Hayır. Basit geometrili ve homojen et kalınlığına sahip parçalar deneyime dayalı besleme hesaplarıyla sorunsuz dökülebilir. Ancak kalın ve ince kesitlerin iç içe geçtiği, sızdırmazlık gerektiren veya yüksek adetli parçalarda simülasyon, çekinti ve gaz boşluğu riskini numune dökümünden önce görmeyi sağlayarak zaman ve maliyet kazandırır.
Yolluk ve besleyiciler parça ağırlığına dahil mi?
Hayır, teklif ve fatura genellikle net parça ağırlığı üzerinden hesaplanır; ancak ergitilen metal miktarı yolluk ve besleyicilerle birlikte daha yüksektir. Bu fark döküm verimi olarak adlandırılır ve fiyatı dolaylı olarak etkiler. Ayrılan yolluk ve besleyiciler geri dönüş malzemesi olarak yeniden ergitilir.
Numune onayından sonra süreçte değişiklik yapılabilir mi?
Yapılabilir, ancak her değişiklik yeniden doğrulama gerektirir. Model, besleme sistemi veya malzeme sınıfındaki bir değişiklik, parçanın iç yapısını ve ölçülerini etkileyebilir. Bu nedenle onay sonrası revizyonlarda yeni bir numune partisi ve ilgili ölçüm raporu talep etmek, seri üretimde sürpriz yaşamamak için iyi bir uygulamadır.
Teknik resim, çizim veya numunenizi gönderin; pik, sfero ve çelik döküm için size özel teklif hazırlayalım.