



Sfero Döküm İmalatı: Magnezyum İşleminden Döküme
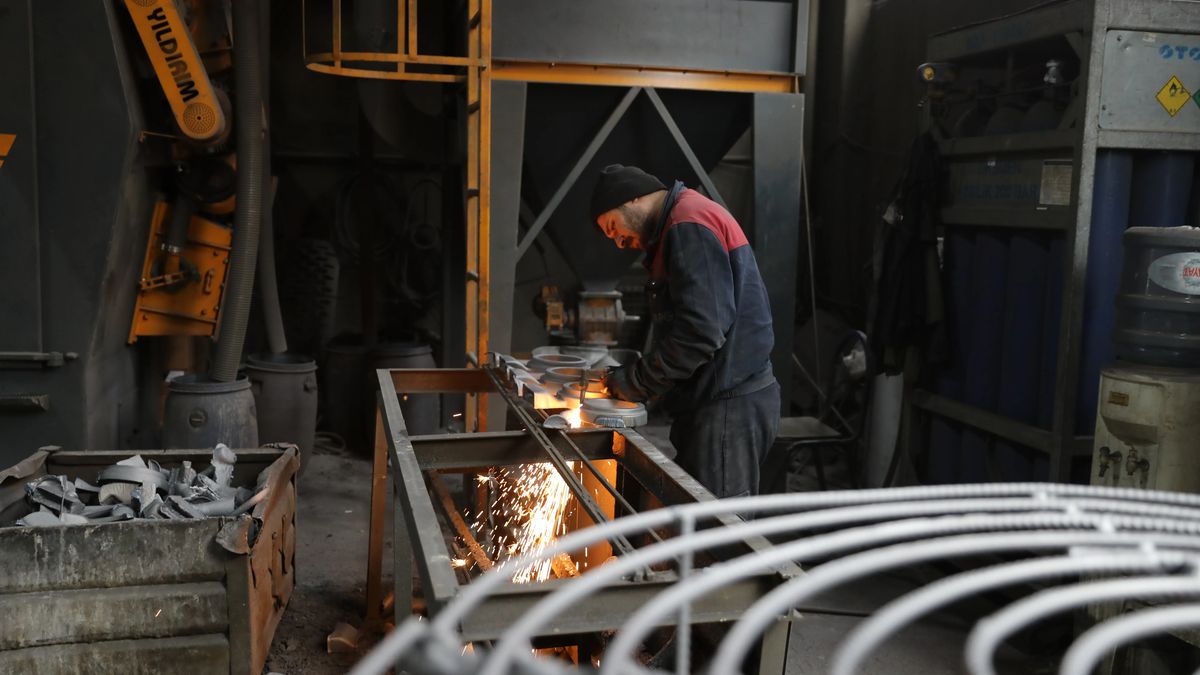
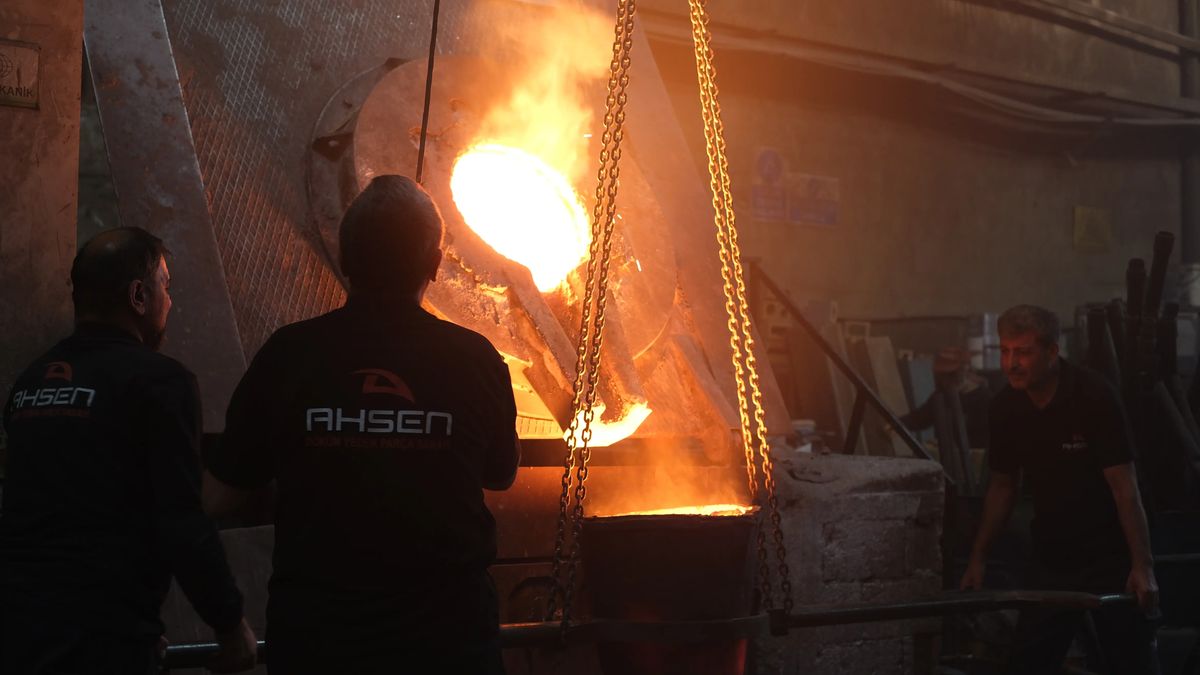
Sfero dökümü gri dökümden ayıran şey, ocaktan alınan sıvı metalin kalıba ulaşana kadar geçtiği birkaç dakikalık yolculukta saklıdır. Ergitme, kalıplama ve temizleme adımları iki malzemede büyük ölçüde benzerdir; ancak sfero döküm imalatı, magnezyum işlemi ve aşılama gibi zamana karşı yürütülen kritik adımlar içerir. Bu adımlarda yapılan küçük bir hata, grafitin küre yerine pul ya da düzensiz formda katılaşmasına ve parçanın beklenen sünekliği gösterememesine yol açar. Bu yazıda sfero üretimini şarj hazırlığından kalıba dökülen son damlaya kadar sırasıyla ele alıyor, her adımda neyin kontrol edildiğini açıklıyoruz.
Sfero Döküm İmalatında Ana Akış
Tipik bir sfero üretim akışı şu adımlardan oluşur:
- Şarj malzemesinin seçimi ve ergitme,
- Kimyasal bileşimin ayarlanması ve gerekirse kükürt giderme,
- Magnezyum ile küreleştirme işlemi,
- Aşılama (inokülasyon),
- Belirli süre içinde kalıba döküm,
- Katılaşma, soğuma, kalıptan çıkarma ve temizleme,
- Gerekirse ısıl işlem, ardından kontrol ve test.
Aşağıda bu adımların sfero dökümü doğrudan etkileyen bölümlerini ayrıntılandırıyoruz.
1. Şarj ve Ergitme: Temiz Bir Başlangıç
Sfero üretiminde kullanılan şarj; pik demir, çelik hurdası ve üretimden dönen yolluk-besleyici malzemesinden oluşur. Gri dökümden farklı olarak burada bazı elementlerin sıkı biçimde sınırlanması gerekir. Kükürt, magnezyumla birleşerek onu tükettiği için düşük tutulmalıdır; işlem öncesinde genellikle yüzde 0,02 civarının altında olması hedeflenir. Titanyum, kurşun, bizmut ve antimon gibi eser elementler ise küreleşmeyi bozan “zararlı elementler” olarak bilinir ve hurda seçimiyle kontrol edilir. Ergitme genellikle indüksiyon ocaklarında yapılır; bu ocaklar kimyasal bileşimin hassas ayarlanmasına ve sıcaklığın kontrolüne imkân verir.
Taban bileşimde karbon tipik olarak yüzde 3,4–3,8, silisyum ise aşılama sonrası nihai değer yüzde 2,2–2,8 aralığında olacak şekilde ayarlanır. Karbon eşdeğeri, hem dökülebilirliği hem de çekinti eğilimini belirlediği için parçanın et kalınlığına göre seçilir.
2. Magnezyum İşlemi: Grafite Şekil Vermek
Magnezyum, sıvı demirin sıcaklığında gaz hâline geçen, son derece reaktif bir elementtir. Saf olarak eklendiğinde şiddetli bir reaksiyonla büyük kısmı buharlaşır. Bu nedenle genellikle yüzde birkaç magnezyum içeren ferrosilisyum-magnezyum (FeSiMg) alaşımları kullanılır. Amaç, döküm anında sıvı metalde yeterli miktarda “kalıntı magnezyum” bulunmasıdır; bu değer tipik olarak yüzde 0,03–0,06 aralığında tutulur.
Magnezyumun sıvı metale nasıl verileceği, dökümhanenin ölçeğine, ürün karmasına ve çevresel koşullara göre seçilir:
| Yöntem | Nasıl uygulanır? | Magnezyum verimi | Öne çıkan özelliği |
|---|---|---|---|
| Sandviç yöntemi | Alaşım potanın dibindeki cebe yerleştirilir, üzeri çelik talaş veya ferrosilisyumla örtülür, sıvı metal üzerine dökülür | Orta | Basit ve yaygın, ek ekipman gerektirmez |
| Örtülü pota (tundish cover) | Sandviç prensibine kapaklı bir pota eklenir, metal kapaktaki delikten dolar | Sandviçe göre daha yüksek | Daha az duman ve parlama, daha tutarlı sonuç |
| Özlü tel | Magnezyum alaşımıyla doldurulmuş tel, makineyle kontrollü hızda potaya beslenir | Orta | Otomasyona uygun, dozaj hassas ayarlanabilir |
| Kalıp içi (in-mould) | Alaşım, yolluk sistemindeki özel bir reaksiyon odasına yerleştirilir | Yüksek | Sönümlenme sorunu yok, ancak her kalıpta ek tasarım ister |
Hangi yöntem seçilirse seçilsin, işlem sıcaklığı, alaşım miktarı ve sıvı metal ağırlığı kayıt altına alınmalıdır. Magnezyum reaksiyonu sırasında sıcaklık düşer; bu düşüş, döküm sıcaklığı planlanırken hesaba katılır.
3. Aşılama: Küre Sayısını Artırmak
Magnezyum grafitin şeklini belirler, aşılama ise sayısını. Ferrosilisyum esaslı aşılayıcılar, sıvı metalde çok sayıda mikroskobik çekirdek oluşturur; grafit bu çekirdekler üzerinde büyür. Yeterli aşılanmamış bir sfero dökümde küre sayısı düşük kalır, ince kesitlerde demir karbür (sementit) oluşur ve parça hem sertleşir hem de kırılganlaşır.
Aşılama birden fazla noktada yapılabilir: işlem potasından döküm potasına aktarım sırasında, döküm akışına (akış aşılaması) ve kalıp içinde. Aşılayıcının etkisi de zamanla sönümlendiğinden, işlemin döküme olabildiğince yakın yapılması tercih edilir. Aşılayıcı miktarı ve tipi, parçanın et kalınlığına ve karbür eğilimine göre belirlenir.
4. Zamana Karşı Döküm: Sönümlenme Etkisi
Magnezyum işleminden sonra sıvı metaldeki magnezyum, oksidasyon ve buharlaşma nedeniyle dakikalar içinde azalmaya başlar. Aşılamanın etkisi de benzer şekilde sönümlenir. Bu nedenle işlem görmüş metalin tipik olarak 10–15 dakika içinde dökülmesi hedeflenir; kesin süre dökümhanenin prosesine ve kalıntı magnezyum düzeyine göre belirlenir. Süre aşılırsa grafit şekli bozulmaya başlar; ilk kalıplarla son kalıplar arasında kalite farkı ortaya çıkar. Bu yüzden iyi bir üretim planında her potanın işlem saati ve son döküm saati kayıt altına alınır, süresi geçen metal sfero parçaya dökülmez.
5. Kalıplama, Besleme ve Katılaşma
Sfero dökümde grafit çökelmesinin yarattığı genleşme, katılaşmanın son aşamasında gerçekleşir. Kalıp yeterince rijit değilse bu genleşme kalıp duvarlarını iter, parça büyür ve iç kısımlarda çekinti boşluğu oluşur. Bu nedenle kalıp sertliği ve besleyici tasarımı, gri döküme göre daha fazla özen gerektirir. Besleyicilerin boyutu, konumu ve boynu, parçanın sıcak noktalarını beslemek üzere hesaplanır. Bu konunun ayrıntılarını sfero döküm imalatında besleyici ve yolluk tasarımı yazımızda ele aldık.
Yolluk sistemi de türbülansı en aza indirecek şekilde tasarlanmalıdır. Magnezyum içeren sıvı metal, türbülansla karıştığında cüruf ve oksit filmleri (dross) oluşturmaya yatkındır; bu kusurlar genellikle parçanın üst yüzeylerinde toplanır. Yolluk sistemine yerleştirilen seramik filtreler bu riski azaltır.
6. Kontrol ve Isıl İşlem
Döküm sonrasında her partiden alınan numunelerle kimyasal analiz, kalıntı magnezyum ölçümü, çekme deneyi ve mikro yapı incelemesi yapılır. Mikro yapıda nodülerite oranı, küre sayısı ve ferrit-perlit dağılımı değerlendirilir; bu kriterlerin anlamı ve kabul sınırları nodülerite oranı ve sfero döküm kalitesi yazımızda açıklanmıştır. İstenen sınıf döküm hâlinde elde edilemiyorsa ya da ek özellik gerekiyorsa ısıl işlem uygulanır: ferritleştirme tavlaması sünekliği artırır, normalizasyon dayanımı yükseltir. Bu işlemlerin seçimi ve etkileri için sfero dökümde ısıl işlem rehberimize göz atabilirsiniz.
Satın Almacı Açısından Bu Süreç Ne İfade Eder?
Sfero döküm imalatının bu kadar zaman ve kontrol hassasiyeti gerektirmesi, alıcı açısından iki pratik sonuç doğurur. Birincisi, tedarikçinin sunduğu raporlarda yalnızca sertlik değil, kalıntı magnezyum ve mikro yapı bilgisinin de yer alması gerekir. İkincisi, aynı partiden gelen parçaların kalitesi homojen olmalıdır; ilk ve son dökülen parçalar arasında fark bulunmamalıdır. Bu iki noktayı düzenli olarak sorgulamak, prosesi disiplinli yöneten bir üreticiyi diğerlerinden ayırmanın en etkili yoludur.
Ahsen Döküm'de Sfero Üretim Süreci
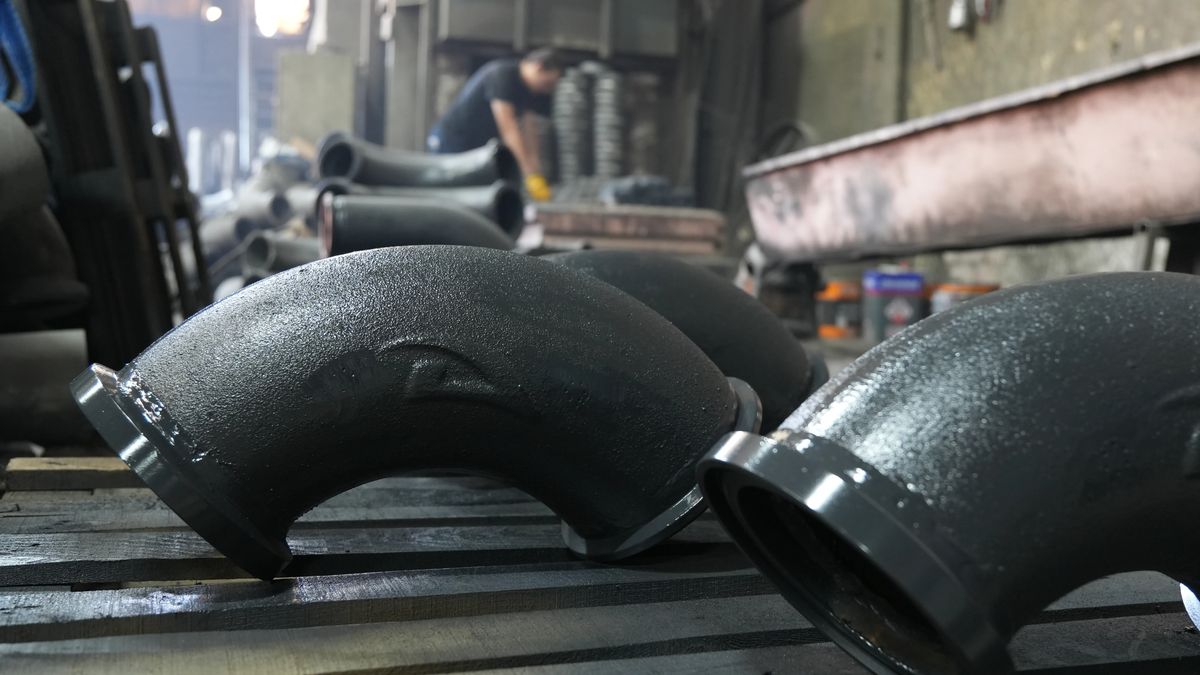
Ahsen Döküm, sfero, pik ve çelik döküm parçaları teknik resme, numuneye veya ölçüye göre, istenilen adette üretiyor. Anlaşmalı tesislerimizden oluşan üretim ağımızda magnezyum işleminden son kontrole kadar tüm adımları takip ediyor, sıfır hata hedefiyle parti bazlı kayıtları sizinle paylaşıyoruz. Sfero döküm parçanız için teklif almak üzere çizim veya numune bilgilerinizi ürün teklif formu üzerinden iletebilirsiniz.
Sıkça Sorulan Sorular
Sfero dökümde magnezyum neden bu kadar önemlidir?
Magnezyum, grafitin katılaşma sırasında pul yerine küre şeklinde büyümesini sağlayan elementtir. Sıvı metalde yeterli kalıntı magnezyum bulunmazsa grafit düzensiz veya vermiküler forma döner ve malzeme sfero dökümün süneklik ile dayanımını kaybeder. Fazlası da karbür ve döküm hatası riskini artırdığı için değer dar bir aralıkta tutulur.
İşlem görmüş metal neden hemen dökülmelidir?
Magnezyum işleminden sonra sıvı metaldeki magnezyum ve aşılayıcının etkisi zamanla azalır. Bu sönümlenme nedeniyle geç dökülen kalıplarda grafit şekli bozulur, küre sayısı düşer ve karbür oluşabilir. Bu yüzden işlem görmüş metalin tipik olarak 10–15 dakika içinde dökülmesi hedeflenir ve süre üretim kayıtlarında izlenir.
Aşılama yapılmazsa ne olur?
Aşılama yapılmayan veya yetersiz aşılanan sfero dökümde grafit çekirdeği sayısı düşük kalır. Bunun sonucunda ince kesitlerde sert ve kırılgan demir karbür oluşur, küre sayısı azalır ve mekanik özellikler dengesizleşir. Parça talaşlı işlemede de sorun çıkarır. Doğru aşılama, hem karbürü önler hem de mikro yapıyı homojenleştirir.
Sfero döküm imalatında hangi kontroller zorunludur?
Standart uygulamada her partide kimyasal analiz, kalıntı magnezyum ölçümü ve sertlik kontrolü yapılır. EN 1563 sınıfının doğrulanması için çekme deneyi gerekir; mikro yapı incelemesiyle nodülerite ve matris yapısı değerlendirilir. Kritik parçalarda buna tahribatsız muayene ve darbe testi eklenebilir. Kapsam, siparişte açıkça tanımlanmalıdır.
Teknik resim, çizim veya numunenizi gönderin; pik, sfero ve çelik döküm için size özel teklif hazırlayalım.