



Pik Döküm İmalatında Kum Kalıp Yöntemi
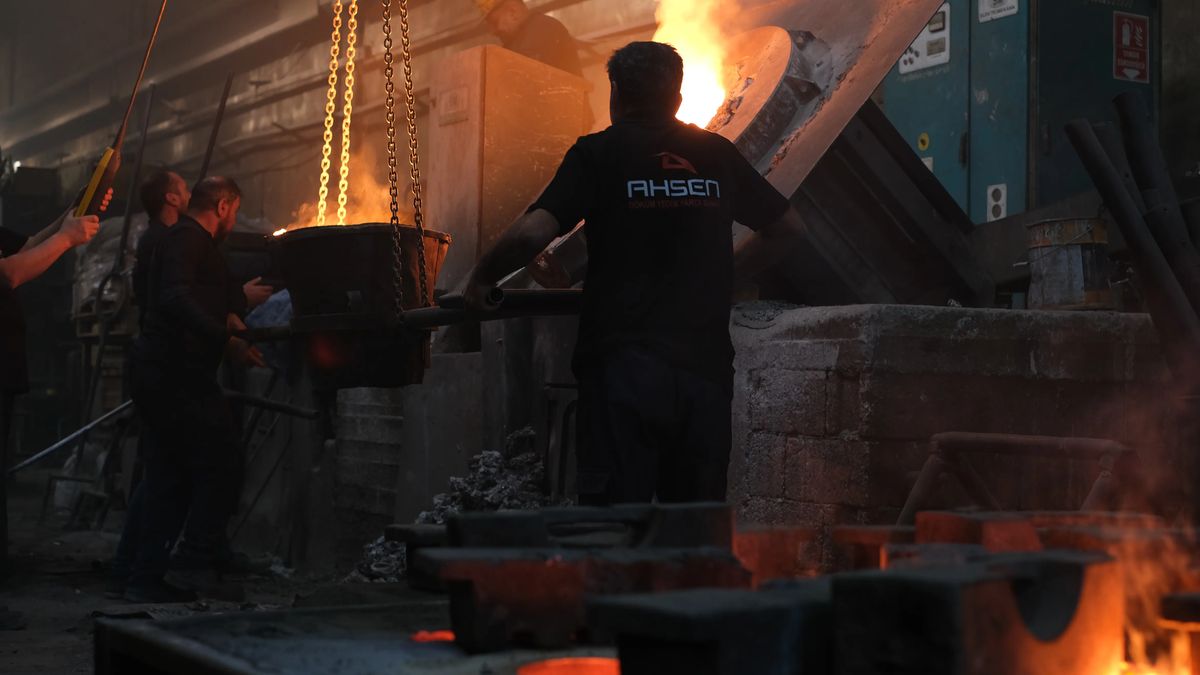
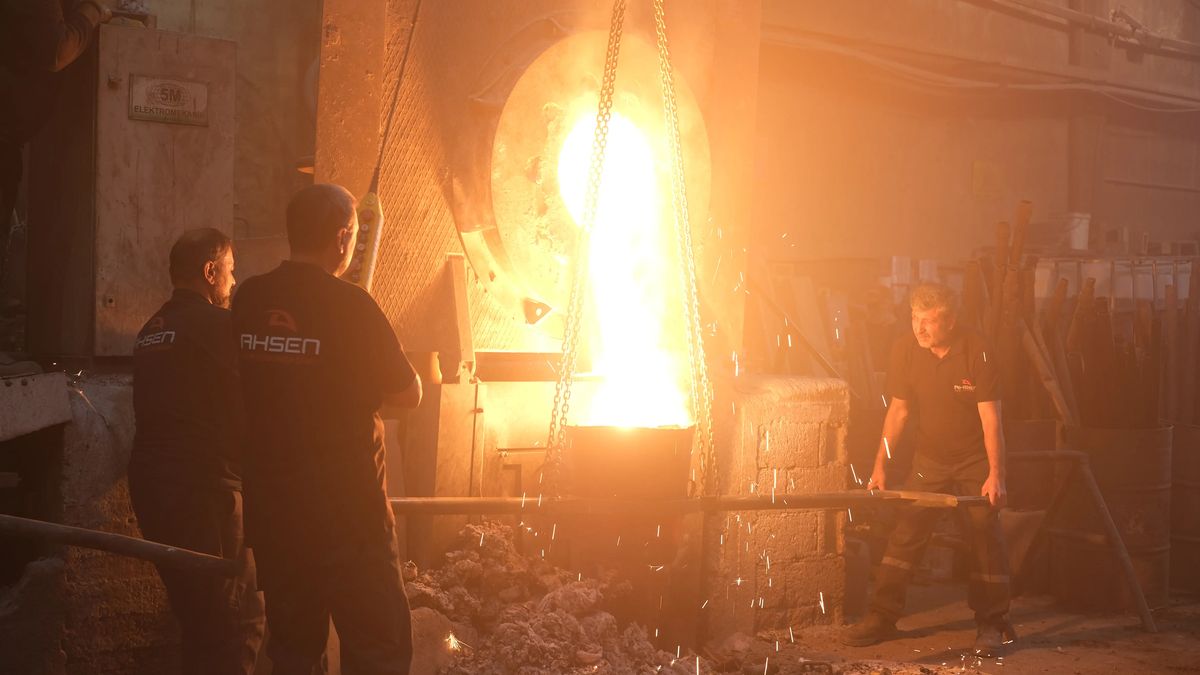
Dünyada üretilen dökme demir parçaların büyük çoğunluğu kum kalıplarda dökülür. Yüzyıllardır kullanılan bu yöntemin hâlâ bu kadar yaygın olmasının nedeni basittir: kum ucuzdur, büyük ölçüde geri kazanılabilir, çok küçük parçalardan tonlarca ağırlıktaki gövdelere kadar geniş bir boyut aralığına uyum sağlar ve ergimiş demirin yüksek sıcaklığına dayanır. Pik döküm imalatı söz konusu olduğunda kum kalıp, parçanın yüzey kalitesini, ölçü doğruluğunu ve hatta iç sağlamlığını belirleyen temel unsurdur. Bu yazıda kum kalıbın nasıl hazırlandığını, kullanılan kum sistemlerini, kalıplama yöntemlerini ve kalıp kalitesini etkileyen parametreleri, alıcı ve tasarımcı açısından da anlamlı olacak şekilde ele alıyoruz.
Kum Kalıbın Temel Bileşenleri
Bir kum kalıp, parçanın negatif şeklini taşıyan boşluktan ibaret değildir. Tipik bir kalıpta şu elemanlar bulunur:
- Üst ve alt derece: Kalıbı oluşturan iki yarım; aralarındaki yüzeye kalıp ayırma yüzeyi denir.
- Kalıp boşluğu: Modelin kumdan çıkarılmasıyla oluşan ve metalin dolduracağı hacim.
- Maçalar: İç boşlukları oluşturmak için kalıba yerleştirilen, genellikle reçine bağlı kum parçaları.
- Yolluk sistemi: Döküm havşası, düşey yolluk, yatay yolluk ve giriş kanallarından oluşan, metali boşluğa taşıyan kanal ağı.
- Besleyiciler: Katılaşma sırasında parçaya sıvı metal sağlayarak çekintiyi önleyen hazneler.
- Hava ve gaz çıkışları: Kalıp içindeki hava ile maça ve kumdan açığa çıkan gazların tahliyesini sağlayan kanallar.
Yaş Kum Kalıplama
Yaş kum, gri dökme demir için en yaygın ve en ekonomik kalıp sistemidir. "Yaş" ifadesi, kalıbın kurutulmadan, nemli hâldeyken kullanılmasından gelir. Karışım genellikle şu bileşenlerden oluşur:
- Ana malzeme olarak silis kumu
- Bağlayıcı olarak bentonit kili (karışımın tipik olarak yaklaşık %5–10'u)
- Bentoniti aktive eden su (tipik olarak yaklaşık %3–4)
- Yüzey kalitesini iyileştirmek ve metal penetrasyonunu azaltmak için kömür tozu gibi karbonlu katkılar
Pik döküm imalatında yaş kum sistemi hızlıdır ve kum döküm sonrası hazırlanarak tekrar tekrar kullanılabilir. Bu nedenle yüksek adetli seri üretimin temelidir. Buna karşılık kalıp mukavemeti sınırlıdır; çok büyük ve ağır parçalar için uygun değildir. Kumdaki nem fazlalığı gaz hatalarına, eksikliği ise kalıp erozyonuna ve kum kalıntılarına yol açabilir.
Kimyasal Bağlı (Kendiliğinden Sertleşen) Kum
Büyük parçalarda, düşük adetli işlerde ve yüksek ölçü kararlılığı gereken durumlarda kum, reçine ve sertleştirici ile karıştırılarak kullanılır. Furan reçineli ve alkali fenolik sistemler en yaygın örneklerdir; sodyum silikat ile CO₂ gazı kullanılan sistemler de bulunur. Karışım modelin etrafına doldurulur ve oda sıcaklığında kimyasal reaksiyonla sertleşir.
Bu yöntemle elde edilen kalıplar çok daha rijittir; ağır parçalarda kalıp duvarının metal basıncı altında şişmesini önler ve daha iyi ölçü doğruluğu sağlar. Dezavantajları ise daha yüksek bağlayıcı maliyeti, daha uzun kalıplama çevrimi ve kum geri kazanımının daha karmaşık olmasıdır.
Yaş Kum ve Kimyasal Bağlı Kum Karşılaştırması
| Kriter | Yaş kum | Kimyasal bağlı kum |
|---|---|---|
| Uygun parça boyutu | Küçük ve orta | Orta, büyük ve çok büyük |
| Uygun adet | Orta ve yüksek seri | Tekil ve düşük–orta adet |
| Kalıp rijitliği | Orta | Yüksek |
| Ölçü kararlılığı | İyi (makineli kalıplamada) | Çok iyi |
| Çevrim süresi | Kısa | Daha uzun (sertleşme süresi) |
| Kalıp malzemesi maliyeti | Düşük | Daha yüksek |
| Tipik hata riski | Nem kaynaklı gaz, erozyon | Bağlayıcı kaynaklı gaz, iğne deliği |
Pik Döküm İmalatında Kalıplama Yöntemleri
El kalıplama
Model, derece içinde elle veya pnömatik tokmaklarla sıkıştırılan kumla kalıplanır. Büyük, ağır, tekil veya az adetli parçalar için uygundur. Esnektir ve model yatırımı düşüktür; ancak işçilik yoğundur ve sonuç, operatörün deneyimine daha fazla bağlıdır.
Makineli kalıplama
Sarsma-sıkıştırma veya yüksek basınçlı sıkıştırma yapan kalıplama makineleri, dereceli kalıpların hızlı ve tekrarlanabilir biçimde hazırlanmasını sağlar. Orta ve yüksek adetli işlerde ölçü tutarlılığı belirgin biçimde artar.
Otomatik derecesiz kalıplama hatları
Yüksek adetli seri üretimde, kalıpların derece kullanılmadan preslendiği otomatik hatlar kullanılır. Dikey ayırma yüzeyli sistemlerde kalıplar art arda dizilerek sürekli bir kalıp dizisi oluşturur; çevrim süreleri çok kısadır. Bu tür hatlar fren diski, kampana ve küçük gövde parçaları gibi yüksek adetli ürünlerde standarttır, ancak model yatırımı ve kalıp boyutu sınırlamaları nedeniyle düşük adetli işler için ekonomik değildir.
Kalıp Kalitesini Belirleyen Parametreler
Kum kalıbın performansı düzenli ölçülen parametrelere bağlıdır. Yaş kum sistemlerinde başlıcaları şunlardır:
- Nem: Bentonitin bağlayıcılığını ve gaz oluşumunu belirler.
- Geçirgenlik: Gazların kalıptan tahliye edilebilme kolaylığıdır; düşük geçirgenlik gaz boşluğu riskini artırır.
- Yaş basma mukavemeti: Kalıbın taşıma ve döküm sırasında şeklini koruma yeteneğidir.
- Sıkıştırılabilirlik: Kumun kalıplanmaya hazır olup olmadığını gösteren pratik bir göstergedir.
- Tane dağılımı: Yüzey pürüzlülüğünü ve metal penetrasyonu eğilimini etkiler.
Kalıp sertliği de ölçülür; yetersiz sıkıştırılmış bölgeler metal basıncı altında şişerek ölçü sapmalarına ve fazla ağırlığa neden olur. Kalıp yüzeyine uygulanan refrakter boyalar ise özellikle kalın kesitlerde yüzey kalitesini iyileştirir ve kum yanmasını azaltır.
Doğru Kum Sistemi Nasıl Seçilir?
Seçim tek bir kritere göre yapılmaz. Parça ağırlığı, yıllık adet, geometrinin karmaşıklığı, istenen ölçü hassasiyeti ve model bütçesi birlikte değerlendirilir. Örneğin yılda birkaç yüz adet üretilen orta boy bir redüktör kutusu için dereceli makineli kalıplama ve yaş kum ideal olabilirken, yılda yalnızca birkaç adet dökülen ağır bir tezgâh gövdesi kimyasal bağlı kum ve el kalıplamayla çok daha güvenli üretilir. Pik döküm imalatı planlanırken bu karar, model tipini ve dolayısıyla ilk yatırımı da belirlediği için teklif aşamasında netleştirilmelidir.
Kum Kalıbın Toleranslara ve Yüzeye Etkisi
Kum kalıpla dökülen parçaların ölçü toleransları ve yüzey pürüzlülüğü, hassas döküm veya kokil döküm gibi yöntemlere göre daha geniştir. ISO 8062-3 standardı, gri dökme demir kum döküm parçalar için kalıplama yöntemine bağlı tipik tolerans sınıfları tanımlar; makineli kalıplama genellikle el kalıplamaya göre daha dar toleranslara imkân verir. Kritik ölçülerin talaşlı işleme ile elde edilmesi ve teknik resimde işleme paylarının belirtilmesi bu nedenle önemlidir. Tolerans sınıflarının detayını ISO 8062 tolerans rehberimizde bulabilirsiniz.
Model ve Maça ile İlişkisi
Kum kalıbın kalitesi büyük ölçüde modelin doğruluğuna ve yüzey kalitesine bağlıdır. Yeterli çıkma açısı verilmemiş bir model, kalıptan çıkarken kum duvarını bozar; aşınmış bir model ise her kalıpta tekrarlanan ölçü hatası üretir. Maçaların kalıba doğru konumlandırılması için model üzerindeki maça başlıkları da aynı özeni gerektirir. Bu konuyu model ve maça hazırlığı yazımızda ayrıntılı olarak ele aldık. Kalıplamanın tüm üretim zinciri içindeki yerini görmek içinse aşama aşama üretim rehberimize göz atabilirsiniz.
Ahsen Döküm ile Parçanıza Uygun Kalıplama Çözümü
Ahsen Döküm, parçanın boyutuna, adedine ve kalite beklentisine göre en uygun kalıplama yöntemini belirleyerek üretim ağımızdaki anlaşmalı tesislerle çalışır. Tek parçalık bir yedek parçadan seri üretime kadar pik, sfero ve çelik döküm ihtiyaçlarınızı teknik resme, çizime veya numuneye göre karşılıyor; süreci modelden kalite kontrole kadar ekibimizle yönetiyoruz.
Parçanız için hangi kalıplama yönteminin daha ekonomik olacağını öğrenmek isterseniz teklif formu üzerinden teknik resminizi ve adet bilginizi paylaşabilirsiniz.
Sıkça Sorulan Sorular
Kum kalıp kaç kez kullanılabilir?
Kum kalıbın kendisi tek kullanımlıktır; döküm sonrası parça çıkarılırken kalıp bozulur. Ancak kumun büyük bölümü geri kazanılır: yaş kum sistemlerinde kum eleme, soğutma ve nem ile bağlayıcı ayarından sonra yeniden kullanılır. Kimyasal bağlı kum da mekanik veya termal geri kazanım yöntemleriyle belirli oranda tekrar değerlendirilebilir.
Kum dökümde yüzey pürüzlülüğü ne kadar olur?
Yüzey pürüzlülüğü kum tane boyutuna, kalıp boyasına, sıkıştırma kalitesine ve parça kesit kalınlığına bağlıdır. Kum döküm parçalar hassas döküm veya kokil dökümden daha pürüzlüdür. Conta, yatak veya sızdırmazlık yüzeyleri gibi hassas yüzeyler bu nedenle genellikle talaşlı işlenir ve teknik resimde işleme payı bırakılır.
Büyük parçalar neden kimyasal bağlı kumla dökülür?
Büyük parçalarda sıvı metalin kalıp duvarlarına uyguladığı basınç yüksektir. Yaş kum bu basınç altında esneyerek ölçü sapmalarına ve kalıp şişmesine yol açabilir. Kimyasal bağlı kum sertleştikten sonra çok daha rijit bir kalıp oluşturur; ağır parçalarda ölçü kararlılığını korur ve kalıbın taşınması sırasında kırılma riskini azaltır.
Kum kalıp yöntemiyle ne kadar küçük parça dökülebilir?
Kum kalıpla birkaç yüz gramlık küçük parçalar da dökülebilir; ancak çok ince cidar ve ince detaylar için hassas döküm gibi yöntemler daha uygundur. Gri dökme demirde çok ince kesitlerin hızlı soğuyarak sertleşme riski de göz önüne alınmalıdır. Minimum et kalınlığı, dökümhaneyle birlikte parça geometrisine göre değerlendirilmelidir.
Teknik resim, çizim veya numunenizi gönderin; pik, sfero ve çelik döküm için size özel teklif hazırlayalım.